+8613795170776
-


-


-

WhatsApp
-
Instagram
-
VK
Предоставление качественных услуг
Наше преимущество
ОПЫТА РАБОТЫ
Более 4 лет наша компания занимает лидерское место в данной сфере услуг
ДОВОЛЬНЫХ КЛИЕНТОВ
Довольных клиентов. 98.6% наших клиентов рекомендуют наши услуги своим друзьям
ЗОНА ОХВАТА ПРОЕКТА
Проекта наша компания осуществляет в год. Мы профессионалы
ПАРТНЕРОВ ПО МИРУ
Более 4 лет наша компания занимает лидерское место в данной сфере услуг
Наши продукты
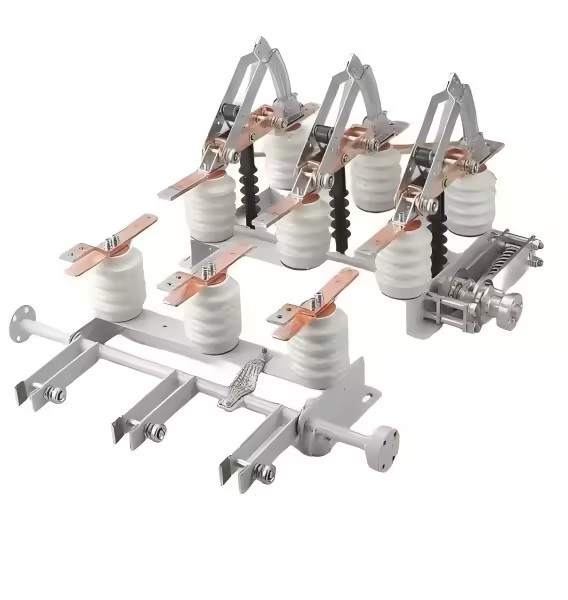
Выключатели нагрузги ВНА
Выключатели нагрузки автогазовые типа ВНА предназначены для включения и отключения под нагрузкой участков электрической цепи переменного трехфазного тока 400 и 630 А частотой 50-60 Гц, номинальным напряжением до 10 кВ, а также для обеспечения бе...
Подробнее
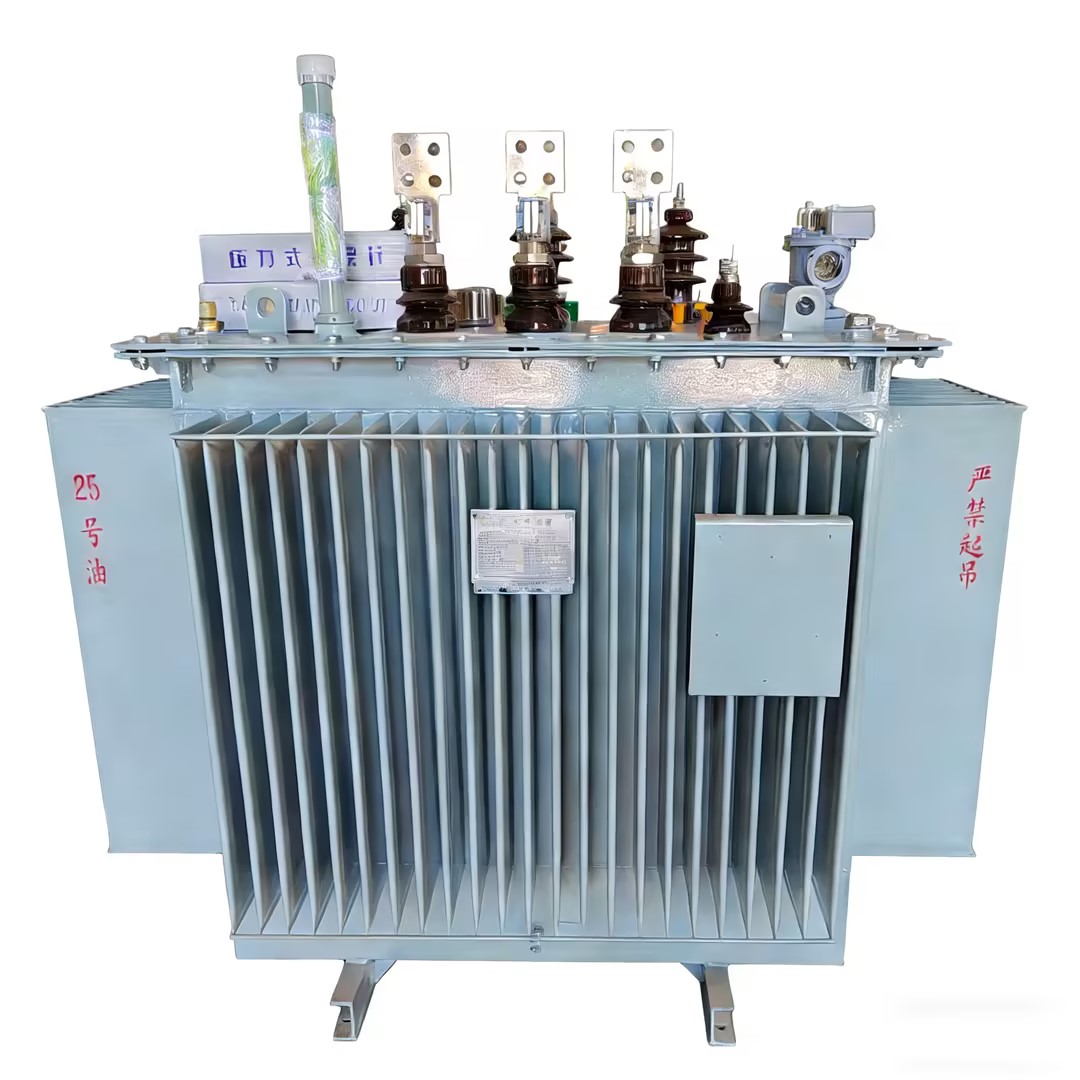
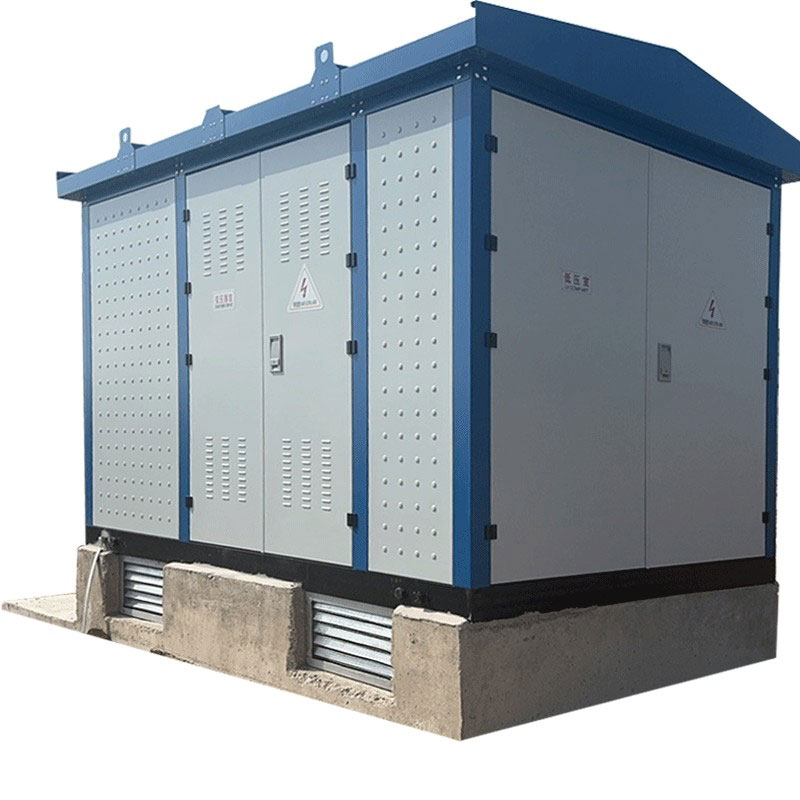
Маслонаполненный трансформатор
Масляные трансформаторы предназначены для работы с электросетями на крупных производственных комплексах, где требуется преобразование энергии с целью защиты оборудования от резких скачков напряжения. Новейшие масляные устройства отличаются надеж...
Подробнее
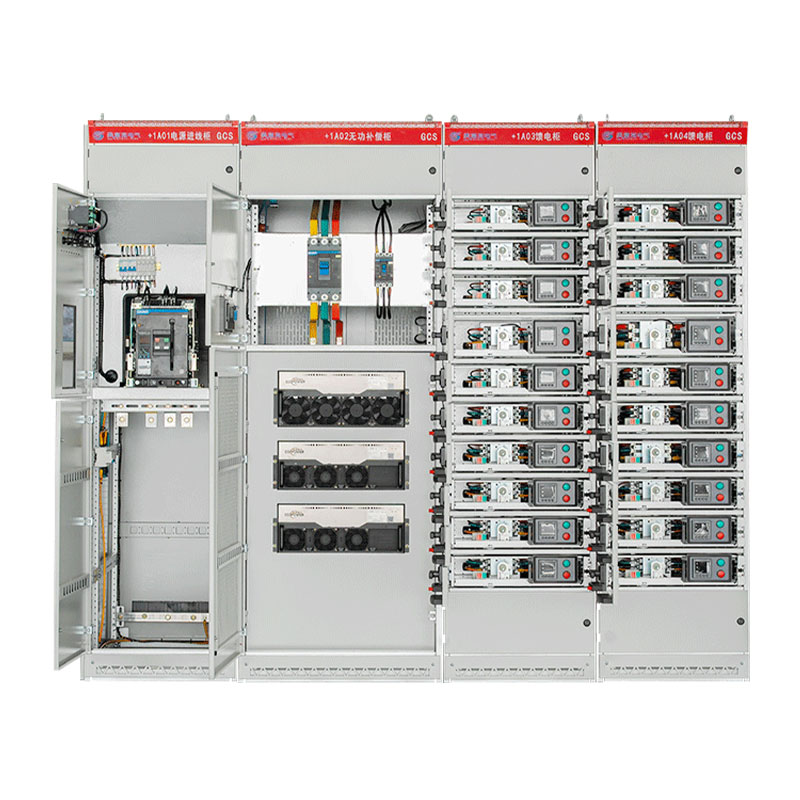
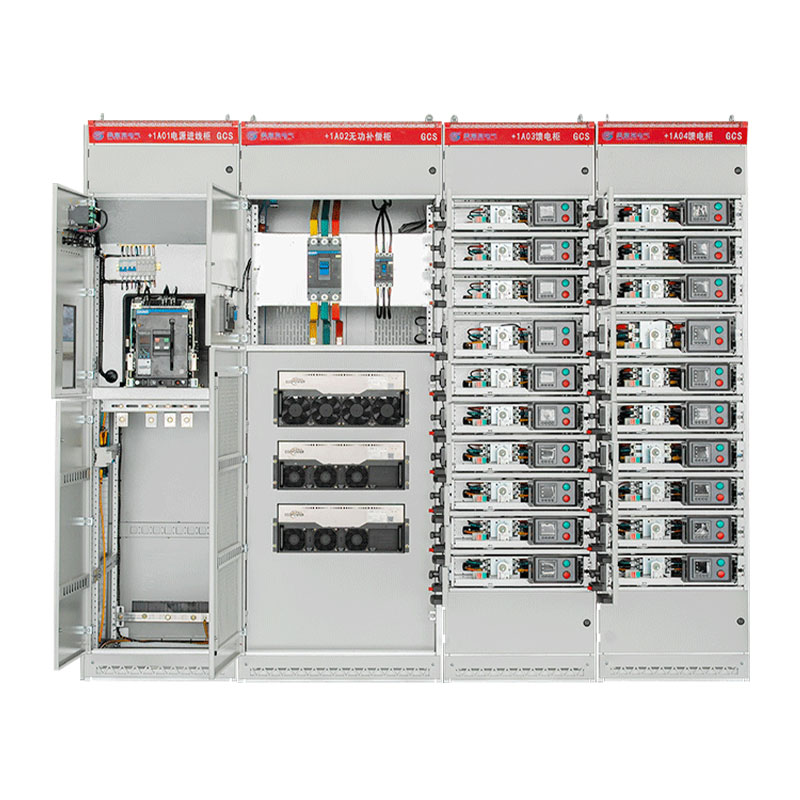
GCK выдвижной распределительный шкаф
Промышленное поле Выдвижные низковольтные распределительные устройства GCK – это модульное, ящичного типа оборудование для распределения электроэнергии, предназначенное для промышленного поля, промышленных, коммерческих и архитектурных си...
Подробнее
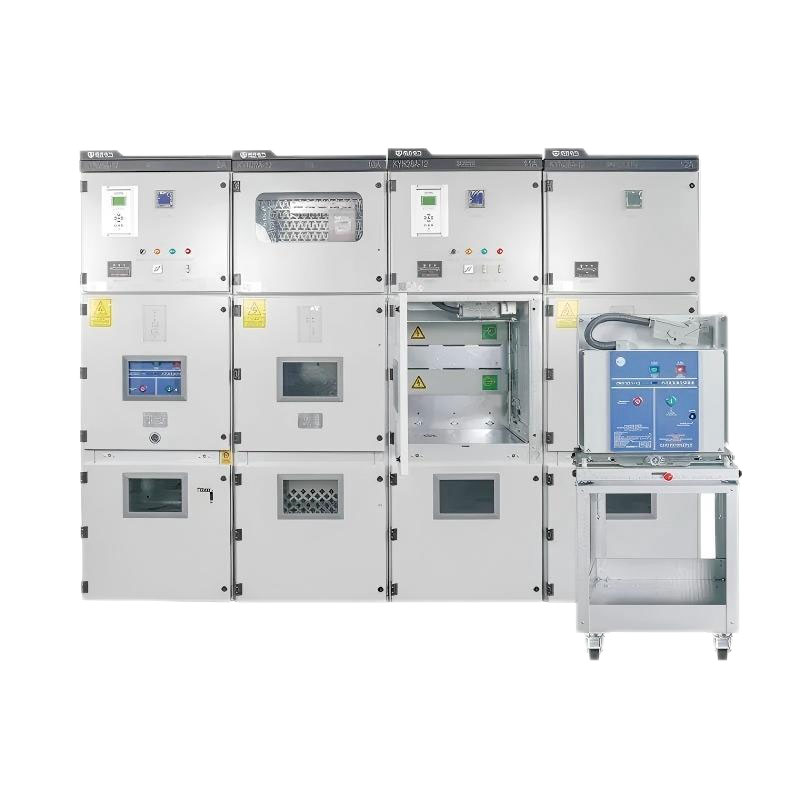
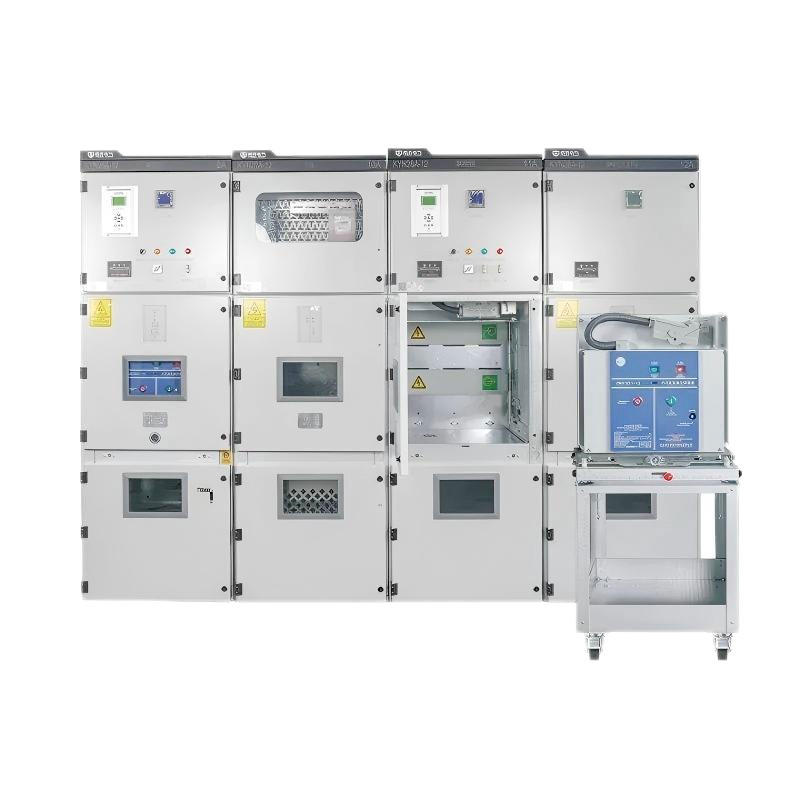
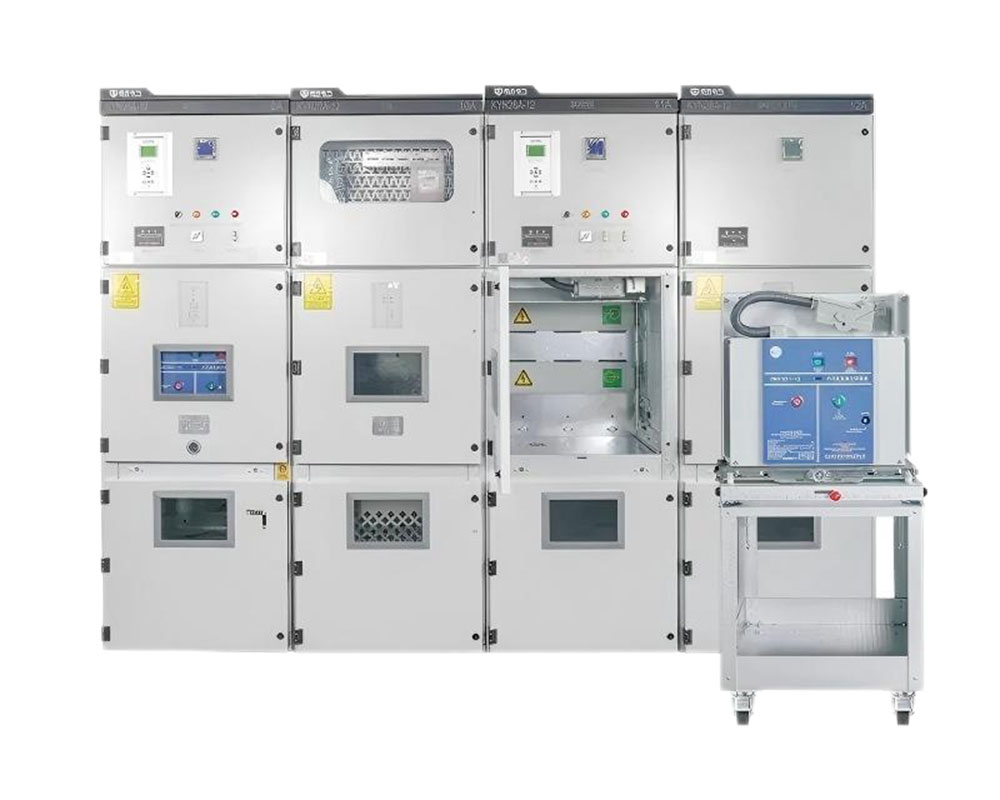
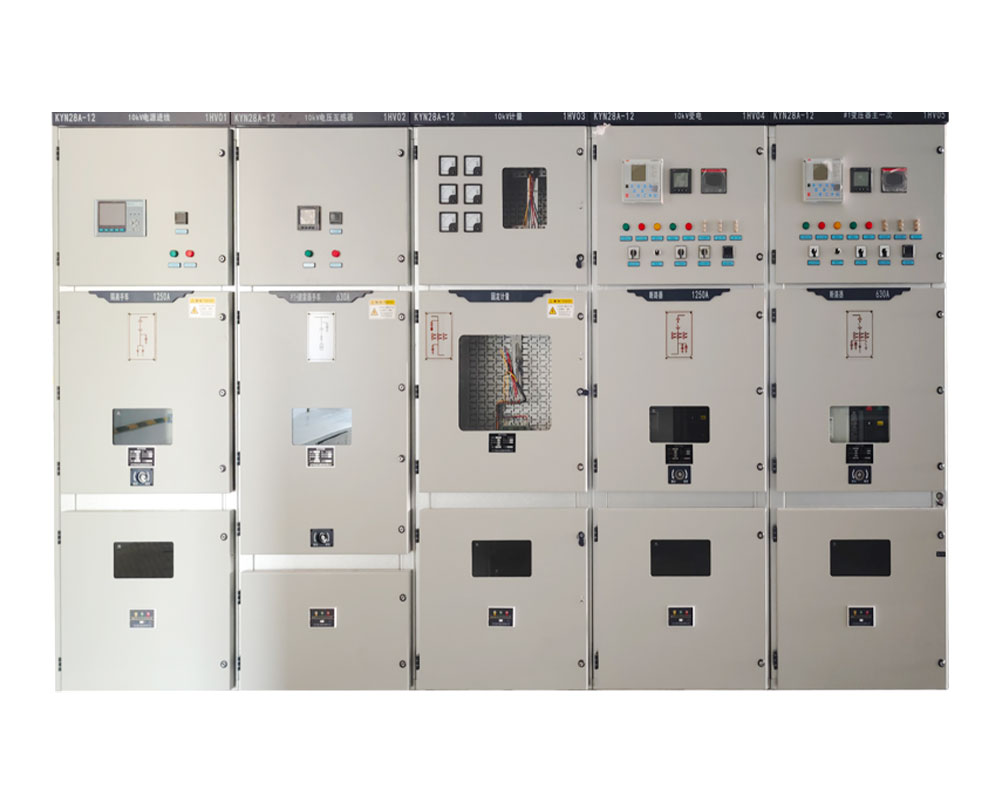
Ячейка КРУ KYN28-12
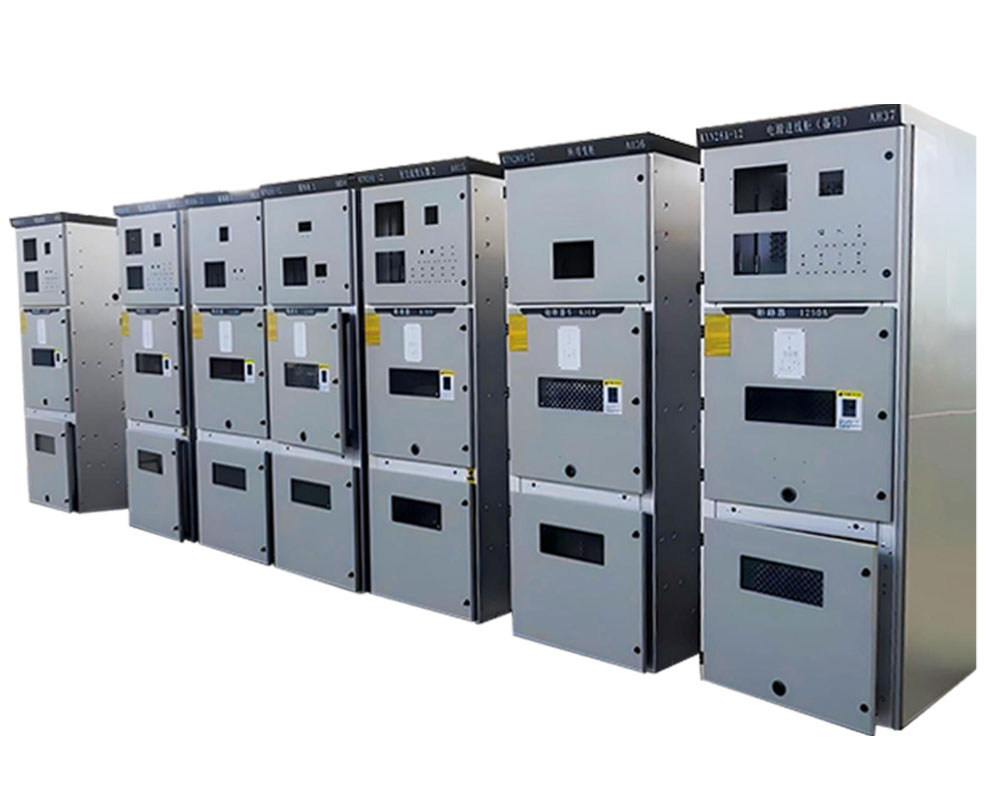
Описание продукта Ячейка КРУ KYN28-12 обладает компактной конструкцией с централизованным расположением. Такие ключевые компоненты как автоматические выключатели могут извлекаться отдельно, что обеспечивает удобство обслуживания. Устройство име...
Подробнее
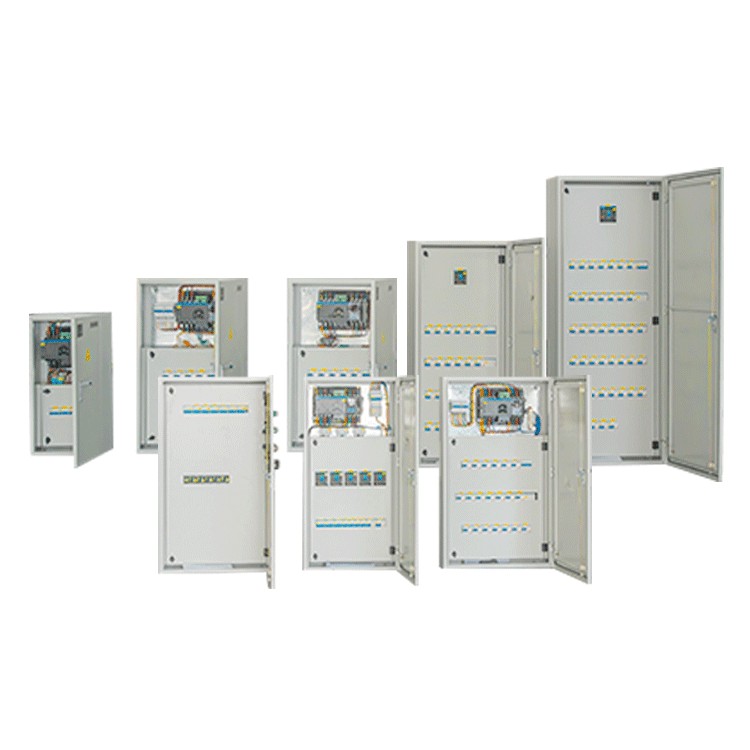
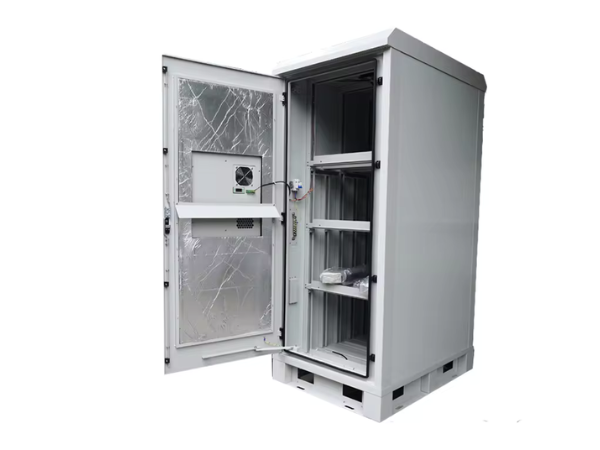
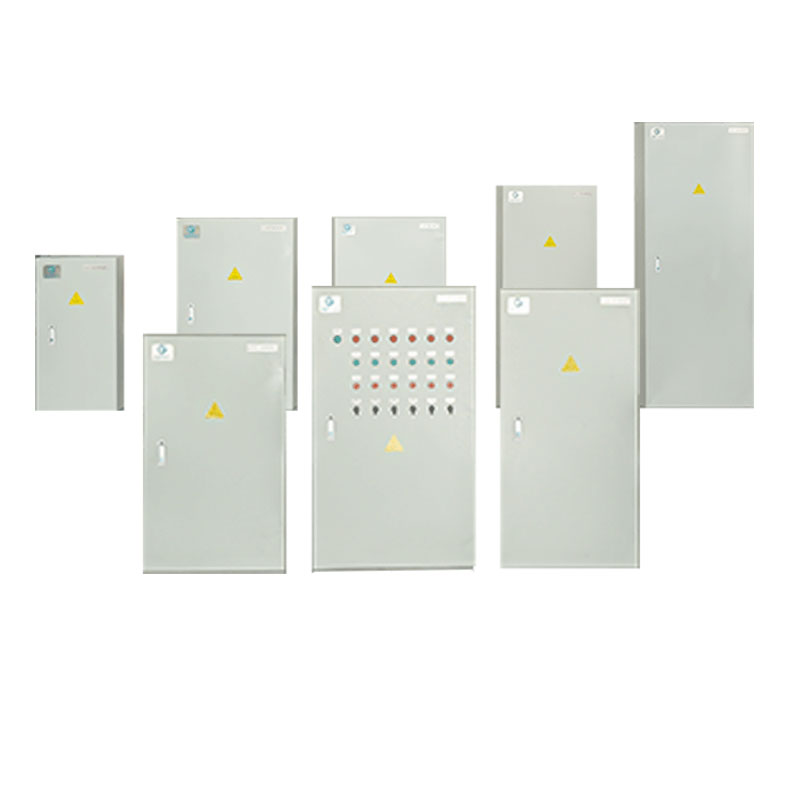
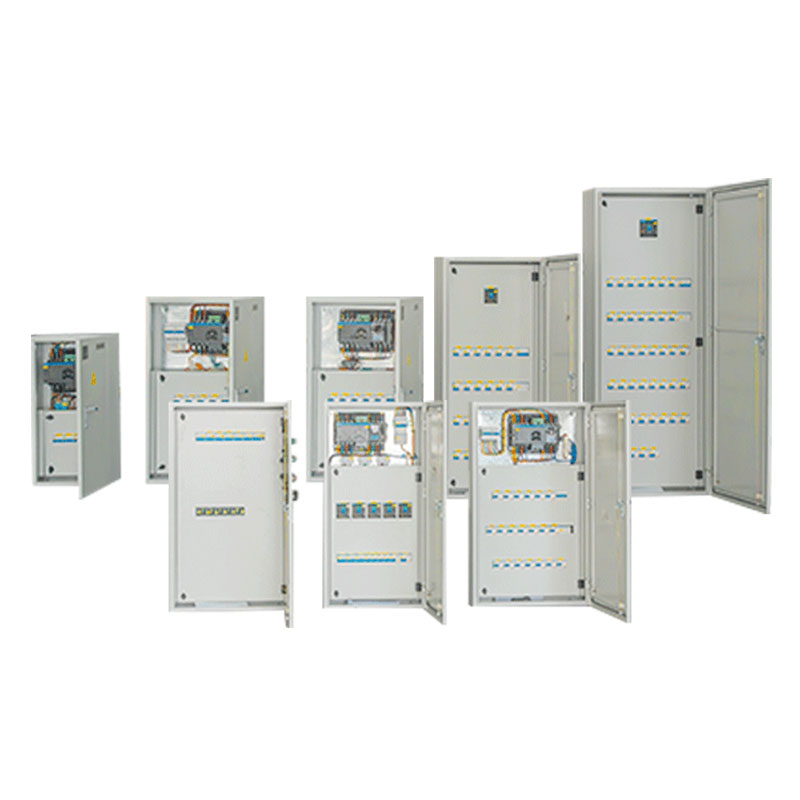
Низковольтный распределительный ящик
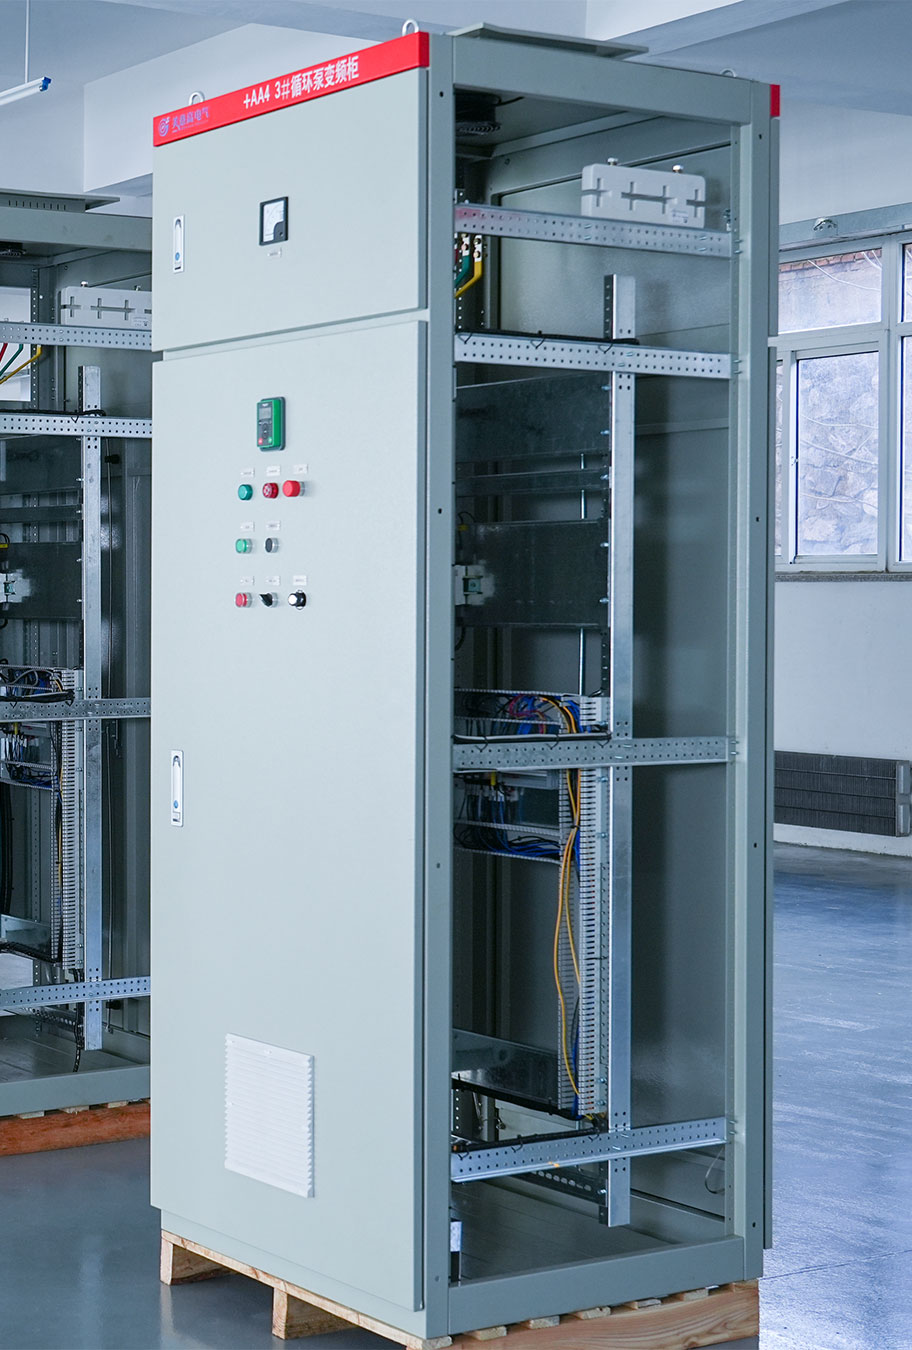
Области применения Предоставление индивидуальных решений для низковольтных электрических систем с акцентом на промышленность, строительство, металлургию, машиностроение и горнодобывающий сектор. Мы специализируемся на создании индивидуальных эл...
Подробнее
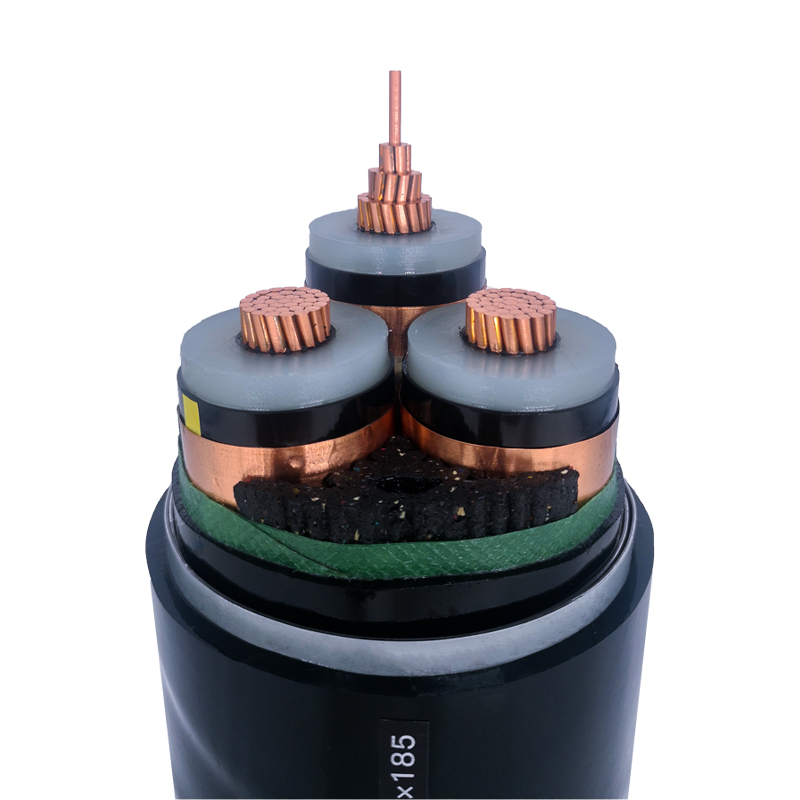
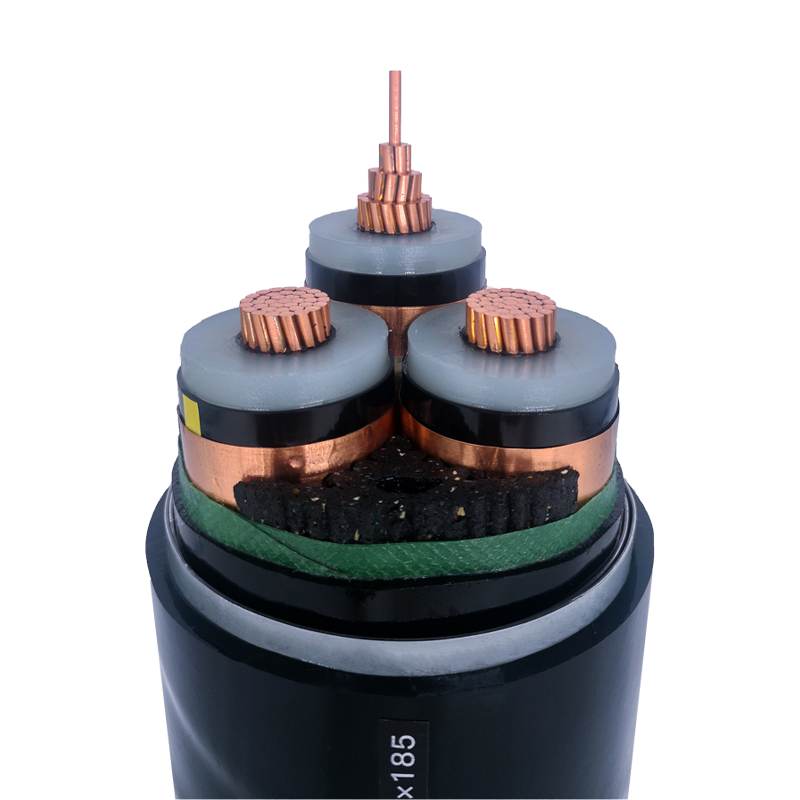
Кабельная продукция
YJV пояс бронированный кабель Особенности: Стальной пояс бронированный защиты (сопротивление сжатию 4000N/5cm) высокая термостойкость 90℃/короткое замыкание 250℃ водонепроницаемый IP67, коррозионная стойкость Уровень напряжения 0.6/1kV ~ 35kV...
Подробнее
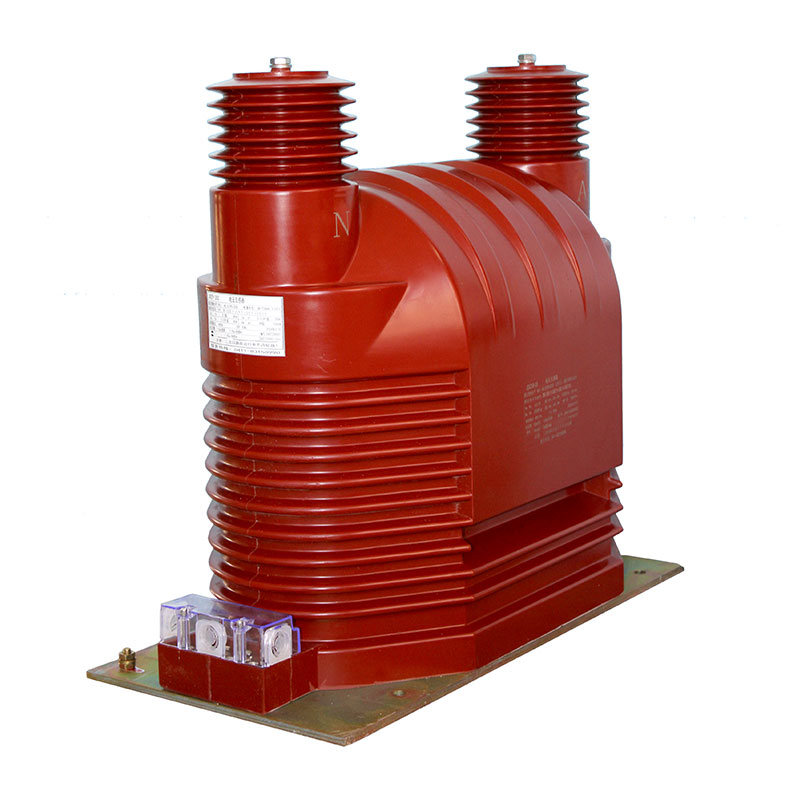
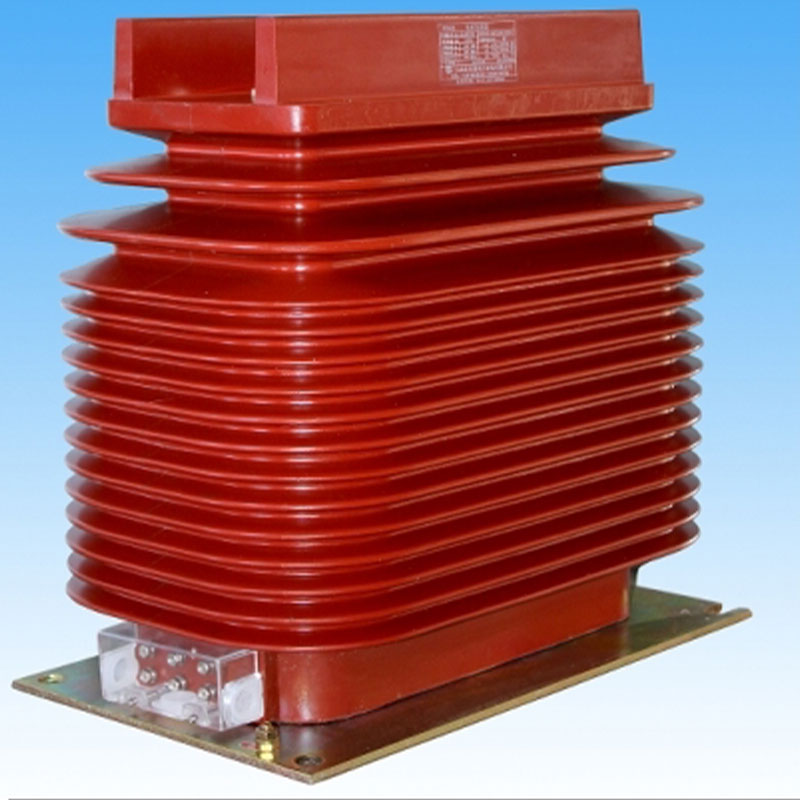
Датчики напряжения для внутренней установки
Описание продукта Крытый трансформатор напряжения, подходит для оборудования с максимальным напряжением 12 кВ-40,5 кВ, номинальной частотой 50 Гц или 60 Гц распределительных устройств системы питания, продукт принимает эпоксидной смолы полность...
Подробнее
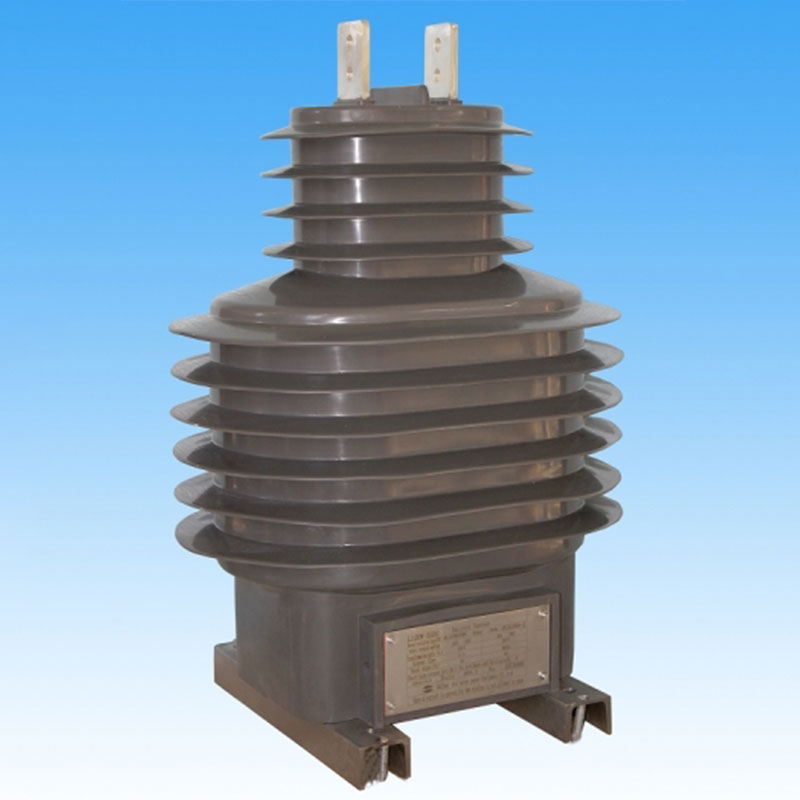
Датчики тока для наружной установки
Описание продукта Открытый трансформатор тока, подходит для оборудования максимальное напряжение 12кВ-40.5кВ, номинальная частота 50 Гц или 60 Гц распределительных устройств системы питания, продукт принимает эпоксидной смолы полностью закрытой...
Подробнее
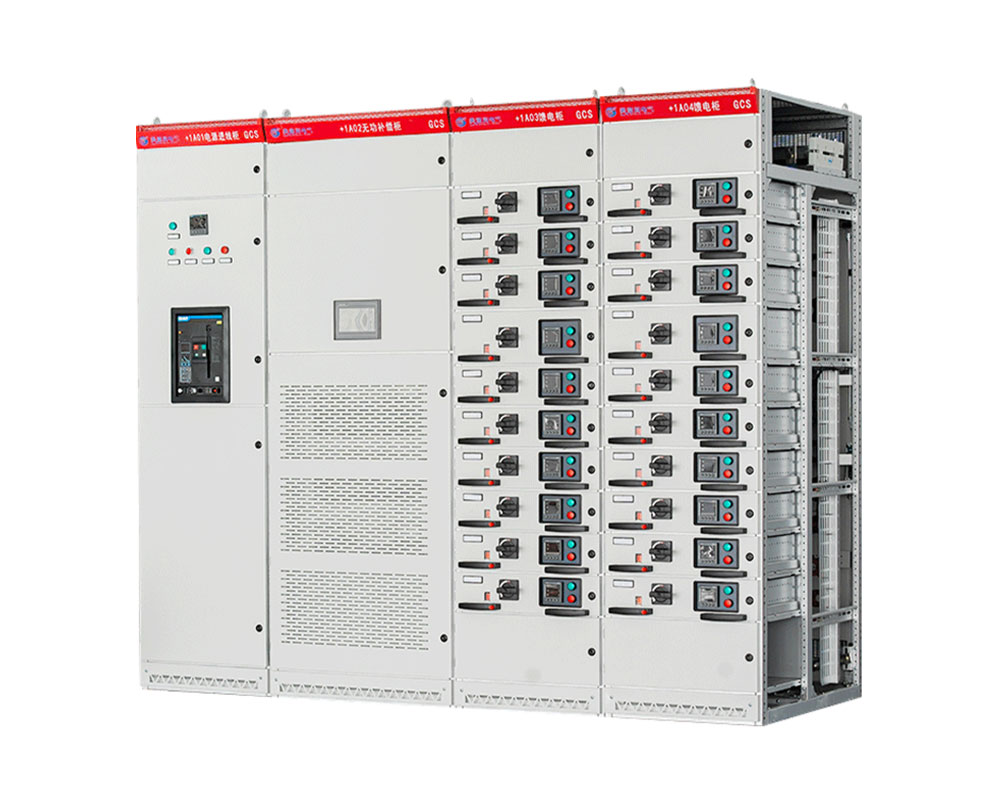
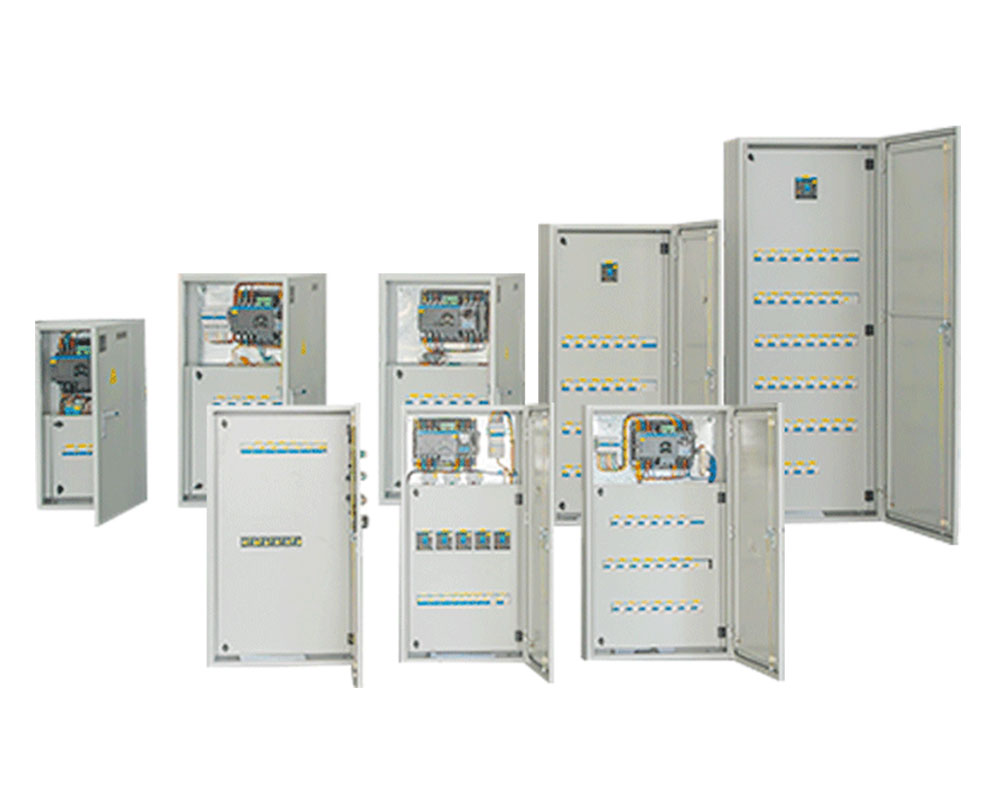
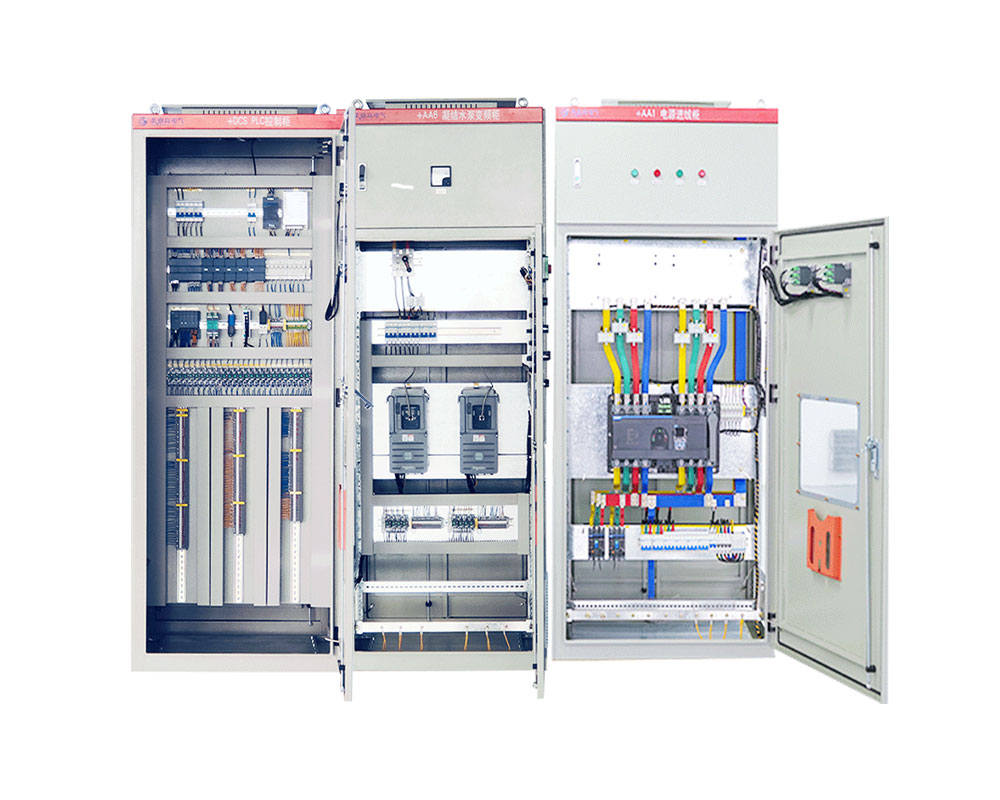
Преимущества компании
У нас есть собственные мастерские и опытная команда для разработки индивидуальных решений. Мы сотрудничаем с известными компаниями, предоставляем услуги полного жизненного цикла и имеем опыт реализации проектов в различных отраслях.
Подробнее
ООО Ляонин Мэйигао Электро Автоматизация Оборудования
ООО Ляонин Мэйигао Электро Автоматизация Оборудования – это компания, специализирующаяся в электротехнической отрасли. Основная продукция включает распределительные устройства высокого напряжения, распределительные устройства низкого напряжения, электрические провода и кабели, трансформаторы тока. Компания расположена в красивом приморском городе Далянь на севере Китая, прочно удерживает лидирующие позиции на рынке Северного Китая и завоевала высокое признание как на внутреннем, так и на международном рынках.
- Многолетний опыт работы
- Первоклассное оборудование
- Передовые технологии
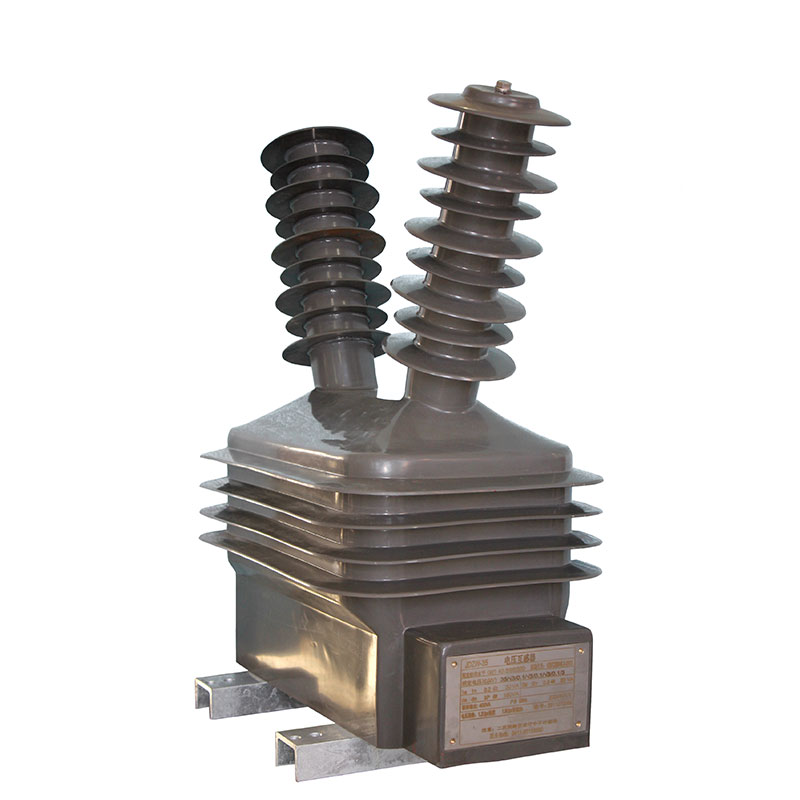
Измерительный трансформатор тока для низкого, среднего и высокого напряжения
содержание Три напряжения — три набора требований Что ломает ТТ быстрее всего? Как мы обеспечиваем соответствие на практике Измерительный трансформатор тока — не просто компонент электрощита. Это «глаза» и «уши» системы учёта, защиты и автоматики. Мы устанавливали их в 17 распределительных подстанциях на заводах Чанчуня и Харбина — и каждый раз проверяли: если коэффициент трансформации смещён на 0,3%, срабатывает ложное отключение резерва; если класс точности ниже 0,5S при нагрузке 5–120% от номинала — погрешность учёта энергии превышает 2,8%. Такие цифры не остаются в отчёте. Они становятся причиной простоев. Три напряжения — три набора требований Низкое напряжение (до 1000 В) — это не только розетки и освещение. Это цеховые ЩАВР, шкафы управления частотными преобразователями, распределительные щиты аварийного освещения. Здесь измерительный трансформатор тока работает при кратковременных перегрузках до 20×Iном, но должен сохранять класс точности 0,5S даже при 5% загрузки. Мы видели, как стандартные ТТ 0,5 класса давали погрешность 4,1% при запуске двигателя мощностью 90 кВт — из-за насыщения магнитопровода. Решение: специальные модели с увеличенной предельной кратностью Кп ≥ 20 и сердечником из нанокристаллического сплава. Среднее напряжение (от 1 кВ до 35 кВ) — зона повышенного риска. ТТ здесь — часть первичной коммутации. В одном проекте для сталепрокатного комплекса в Аншане мы заменили масляные трансформаторы тока 6 кВ на эпоксидные с литым корпусом. Причиной стало не столько повышение надёжности, сколько исключение риска утечки масла в шахту кабельного канала. Для этих условий критичны: герметичность при температурных циклах от −40 °C до +55 °C, устойчивость к УФ-излучению и испытательное напряжение 28 кВ/1 мин (по ГОСТ Р 58699-2019). Типоразмеры — от ТПЛ-10 до ТВ-35, с возможностью крепления на шину или опорную конструкцию. Высокое напряжение (свыше 35 кВ) — это уже территория ОРУ и комплектных устройств КРУЭ. Здесь измерительный трансформатор тока не может быть универсальным. Он проектируется под конкретную схему: однополюсный для воздушных линий, встроенный в разъединитель, или газонаполненный (SF6) для КРУЭ. Мы поставляли ТТ типа ТФЗМ-110 с коэффициентом трансформации 1000/1 А и классом точности 0,2S для подстанции в Дацине. Ключевой момент — совместимость с системами дифференциальной защиты. Погрешность фазового сдвига должна быть не более 10′ при 5–120% Iном. Иначе — ложные срабатывания РЗА. Что ломает ТТ быстрее всего? Открытый вторичный контур. Даже 1 секунда разрыва при токе 500 А вызывает пробой изоляции обмотки и необратимое намагничивание сердечника. Мы обучаем инженеров партнёров проверять целостность цепи перед отключением защитного автомата. Несоответствие нагрузки. Максимальная вторичная нагрузка (Zн) — не рекомендация, а жёсткое ограничение. При подключении трёх счётчиков и двух реле к одному ТТ 300/5 А с Zн = 15 Ом суммарная нагрузка достигает 18,7 Ом. Результат — падение точности до класса 3,0. Неправильный выбор коэффициента. «Запас» в 2–3 раза — не гарантия надёжности. Это прямой путь к недоиспользованию диапазона измерения и росту относительной погрешности при малых токах. Лучше выбрать два ТТ с разными коэффициентами — для основного и резервного режимов. Как мы обеспечиваем соответствие на практике На производственной базе ООО «Ляонин Мэйигао Электро Автоматизация Оборудования» в Даляне каждый измерительный трансформатор тока проходит три этапа контроля. Сначала — входной анализ магнитных свойств сердечника с помощью импульсного тестера. Затем — испытание на нагрев при длительном токе 1,2×Iном в течение 2 часов. И финально — поверка на эталонной установке с погрешностью не выше ±0,02%. Мы документируем всё: от партии стали до протокола испытания каждого экземпляра. Это не формальность. Это то, что позволяет клиенту избежать отказа при приёмо-сдаточных испытаниях на объекте. Измерительный трансформатор тока — элемент, где нельзя экономить на контроле. Его ошибка масштабируется: в учёте — в рублях, в защите — в секундах простоя, в автоматике — в отказах всей системы. Мы проектируем и выпускаем ТТ не по каталогу, а под задачу: под конкретное напряжение, конкретную нагрузку, конкретные условия эксплуатации. От 1000 В до 220 кВ — с одинаковой строгостью к параметрам и одинаковым вниманием к последствиям.
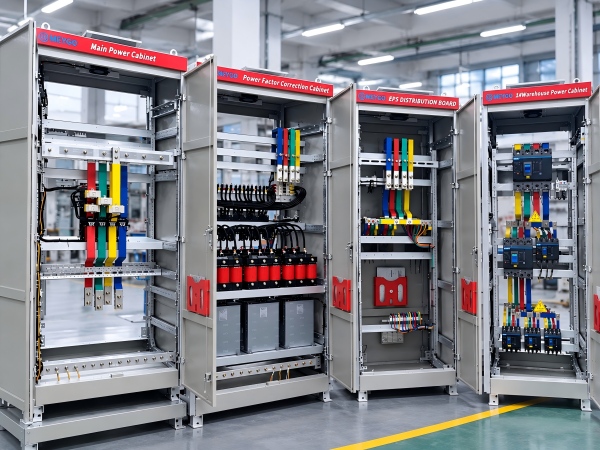
Система электроснабжения цементного завода в Кении
Краткое описание Для цементного завода в Кении разработана и поставлена система электроснабжения тяжёлых промышленных нагрузок. Решение обеспечивает питание дробилок, шаровых мельниц и конвейерных систем с учётом пусковых токов, переменных нагрузок, высоких температур и запылённости. Содержание Обзор проекта Требования к электроснабжению Инженерные сложности Решение Поставленное оборудование Заводские испытания и документация Техническое сопровождение Результаты Заключение Для цементного завода в Кении выполнены проектирование и поставка системы электроснабжения. Основными потребителями стали дробилки, шаровые мельницы и конвейерные системы. Эти нагрузки характеризуются высокой мощностью, значительными пусковыми токами и переменным режимом работы. Система разрабатывалась с учётом условий высоких температур и запылённости. Объём работ включал анализ нагрузок, разработку схемы распределения, поставку комплектных распределительных сборок, заводские испытания и техническое сопровождение монтажа. Обзор проекта Проект относился к категории тяжёлого промышленного электроснабжения. Задача состояла в обеспечении надёжного питания основного технологического оборудования цементного производства. Параметр Данные проекта Местоположение Кения, Африка Отрасль Производство цемента Тип проекта Тяжёлое промышленное электроснабжение Основные нагрузки Дробилки, шаровые мельницы, конвейеры Особенности работы Высокая мощность, пусковые токи, переменная нагрузка Условия эксплуатации Высокая температура, запылённость Объём работ Оценка нагрузок, проектирование, поставка, испытания Статус Завершён Tребования к электроснабжению Цементное производство объединяет несколько видов оборудования с разными электрическими характеристиками. Дробилки работают с переменной механической нагрузкой. Шаровые мельницы имеют большую вращающуюся массу и требуют учёта условий пуска. Конвейеры создают суммарную нагрузку, зависящую от количества одновременно работающих приводов. Электрическая система должна была учитывать не только номинальную мощность, но и характер работы каждого вида оборудования. Пусковые режимы рассматривались отдельно от установившейся нагрузки. Непрерывность питания имела особое значение. Остановка одного ключевого узла могла нарушить работу всей технологической цепочки. Инженерные сложности Основные сложности проекта были связаны с тремя факторами. Первый — влияние пуска крупных двигателей на сеть. Высокий пусковой ток может вызывать просадку напряжения и влиять на работу другого оборудования. Второй — согласование защит. Защита от перегрузки должна срабатывать при длительном превышении тока, но не отключать допустимые режимы пуска. Защита от короткого замыкания должна соответствовать уровням токов короткого замыкания и координироваться с вышестоящими и нижестоящими аппаратами. Третий — условия окружающей среды. Высокая температура снижает запас по теплоотводу внутри шкафов. Пыль требует соответствующей защиты оболочек. Эти требования могут противоречить друг другу и должны учитываться совместно. Решение На основе данных о технологическом процессе и электрических нагрузках была разработана и оптимизирована схема электроснабжения. Выполнены оценка нагрузок, распределение цепей, подготовка электрических чертежей и схемы уставок защит. Конфигурация цепей учитывала особенности дробилок, шаровых мельниц и конвейеров. При проектировании оборудования учитывались тепловой режим и защита от пыли. Конструкция шкафов и компоновка комплектующих подбирались с учётом ожидаемых условий эксплуатации. Поставленное оборудование Поставлены комплектные распределительные сборки. Оборудование поставлялось в собранном виде с установленными аппаратами, внутренними соединениями и необходимой конструкцией. Сборки соответствовали утверждённой схеме распределения и конфигурации цепей. Заводские испытания и документация Перед отгрузкой выполнялись заводская проверка и электрические испытания. Контролировались сборка, правильность соединений и соответствие проектным требованиям. Подготовлена техническая документация: электрические чертежи, инструкции и сопроводительные материалы, необходимые для монтажа и эксплуатации. Техническое сопровождение На этапе монтажа и пусконаладки оказывалась техническая поддержка. Цель заключалась в согласовании проектных решений с фактическими условиями объекта и поддержке ввода системы в работу. Результаты Система обеспечила электроснабжение основного технологического оборудования цементного завода. Решение учитывало характер тяжёлых нагрузок, требования к защите и условия высоких температур и запылённости. Проект подтвердил возможность комплексной поставки — от анализа нагрузок и проектирования до производства, испытаний и технического сопровождения. Заключение Проект в Кении показал, что система электроснабжения цементного завода требует согласованного подхода к нагрузкам, защитам и условиям окружающей среды. Комплексное проектирование и поставка комплектных распределительных сборок позволили закрыть потребности тяжёлого промышленного производства.
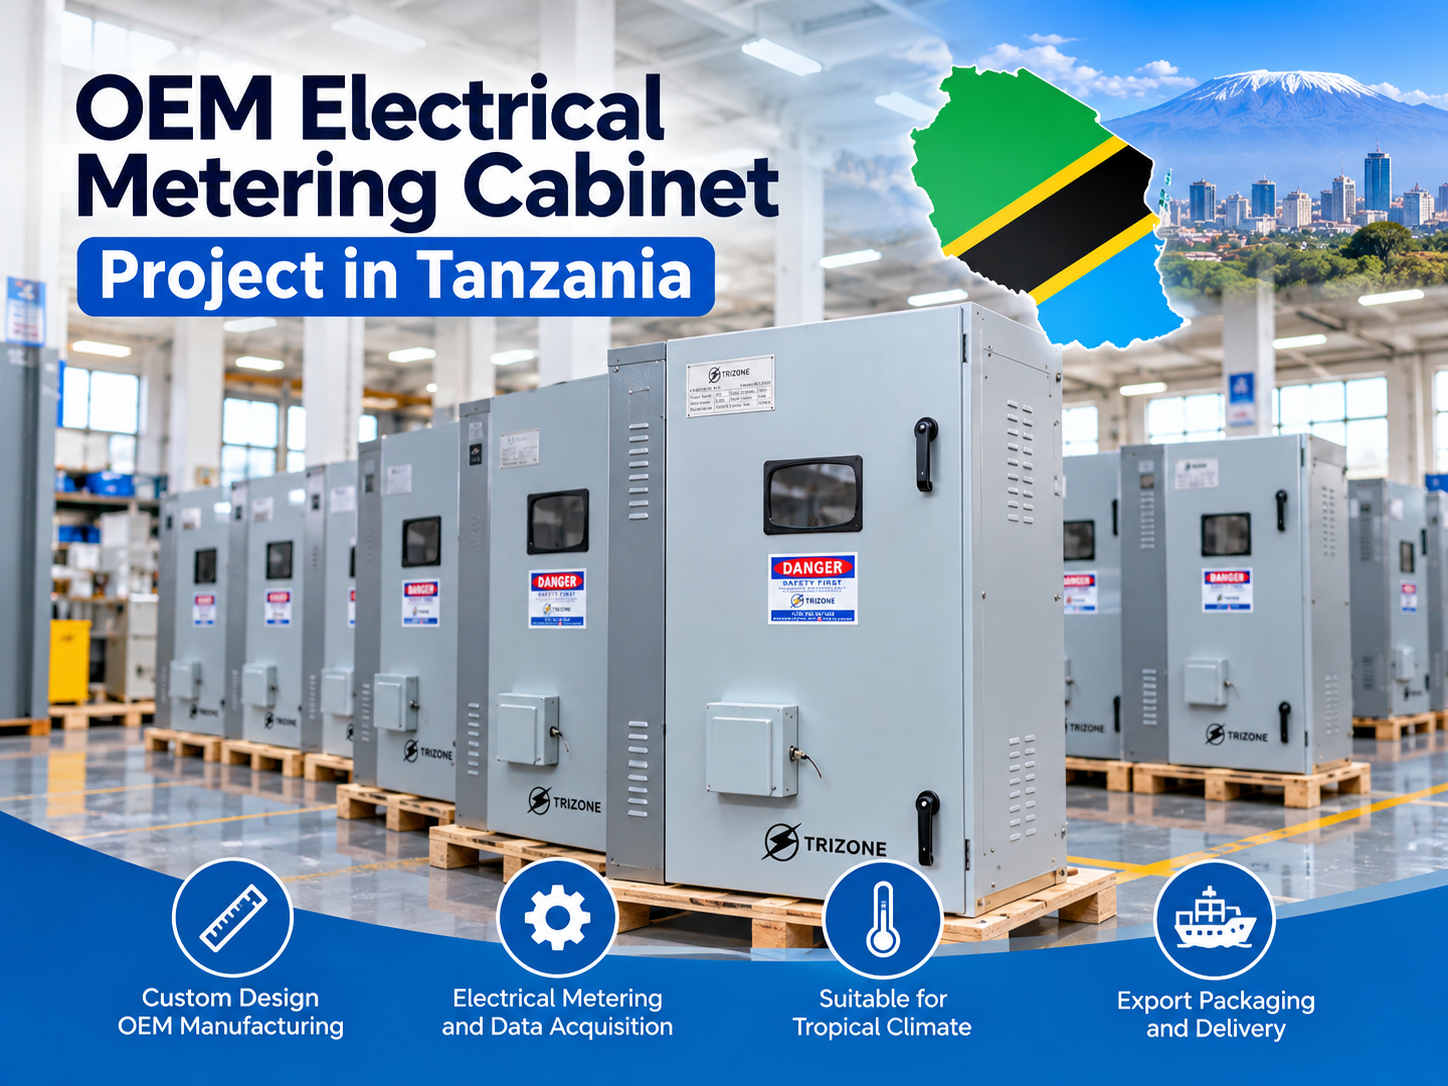
OEM шкафы учёта электроэнергии для Танзании
Краткое описание Для заказчика в Танзании изготовлены OEM шкафы учёта электроэнергии. Шкафы спроектированы и произведены по переданным требованиям к габаритам, конструкции, комплектующим и внешнему виду. Решение учитывает условия тропического климата с высокими температурами и демонстрирует полный цикл OEM-производства — от согласования требований до заводского контроля и подготовки к поставке. Содержание Обзор проекта Требования заказчика Особенности OEM-модели сотрудничества Инженерная проработка требований Конструкторские решения Производство шкафов Установка комплектующих и сборка Контроль качества Упаковка и техническая передача Результаты проекта Почему решение сработало Заключение Для проекта в Танзании выполнено изготовление заказных электрических шкафов учёта по модели OEM. Заказчик сформулировал требования к габаритам, конструкции, комплектующим и внешнему виду. На основе этих требований разработана конструкция, организовано производство и выполнен заводской контроль. Шкафы предназначены для учёта электроэнергии и сбора данных. Оборудование рассчитано на работу в условиях тропического климата с высокими температурами. Проект демонстрирует полный цикл OEM-производства — от согласования требований до готовых изделий. Обзор проекта Проект реализован в формате OEM-производства электрических шкафов учёта. Заказчик передал требования к оборудованию, после чего они были преобразованы в рабочие конструкторские решения и переданы в производство. Основная особенность проекта заключалась в отсутствии полного комплекта рабочих чертежей со стороны заказчика. Требования поступали в ходе переговоров и затем систематизировались для дальнейшей инженерной проработки. Параметр Данные проекта Местоположение Танзания, Африка Тип проекта OEM-поставка электрических шкафов учёта Продукция Заказные электрические шкафы учёта Модель сотрудничества Производство по требованиям заказчика Основные требования Габариты, конструкция, комплектующие, внешний вид Связь с заказчиком WhatsApp и телефон Область применения Учёт электроэнергии и сбор данных Условия эксплуатации Тропический климат, высокие температуры Объём работ Проектирование, изготовление, контроль, упаковка Статус Производство и поставка завершены Проект охватывал полный цикл: анализ требований, разработку конструкции, изготовление корпусов, установку комплектующих, заводскую проверку, упаковку и подготовку технической документации. Требования заказчика Заказчик определил три основные группы требований. Первая касалась конструкции и внешнего вида шкафа. Вторая — электрической части, необходимой для учёта и сбора данных. Третья — пригодности оборудования к условиям эксплуатации в Танзании. Требовались заданные внешние размеры и определённая конфигурация корпуса. Необходимо было обеспечить нужное расположение дверей, внутренние крепления и внешний вид, соответствующий ожиданиям заказчика. Шкафы должны были подходить для последующего монтажа на объекте. Электрическая часть должна была вмещать необходимые компоненты учёта и обеспечивать их подключение. Конфигурация зависела от фактических требований заказчика к измерениям и сбору данных. Конкретные производители приборов учёта, протоколы связи и платформы удалённого сбора данных в доступных материалах проекта не указаны. Оборудование должно было учитывать повышенные температуры окружающей среды. При проектировании принимались во внимание конструкция корпуса, температурные пределы комплектующих и вопросы внутреннего теплоотвода. Особенности OEM-модели сотрудничества Проект выполнялся по модели OEM. Заказчик не передавал готовый комплект производственных чертежей. Вместо этого требования формулировались в ходе переговоров и затем преобразовывались в технические решения. Связь с заказчиком осуществлялась через WhatsApp и телефон. Полученная информация систематизировалась и передавалась инженерам для дальнейшей проработки. Такой подход позволял гибко уточнять детали на этапе проектирования. OEM-модель требовала особого внимания к соответствию готового изделия ожиданиям заказчика. Важно было сохранить заданные габариты, внешний вид и функциональность, одновременно обеспечив технологичность изготовления и сборки. Инженерная проработка требований Инженерная работа начиналась с анализа переданных требований. Информация о габаритах, конструкции, комплектующих и внешнем виде приводилась к единому виду, пригодному для проектирования. Специалисты проверяли взаимную согласованность требований. Оценивалось, достаточно ли внутреннего пространства для размещения комплектующих, удобен ли доступ к клеммам и как будет выполняться монтаж на объекте. При необходимости дополнительные уточнения направлялись через отдел продаж. Только после согласования ключевых решений конструкция передавалась в производство. Такой подход позволял сформировать рабочую техническую основу без полного комплекта исходных чертежей со стороны заказчика. Конструкторские решения Конструкция шкафа разрабатывалась вокруг утверждённых требований. Учитывались внутренние крепления, доступность дверей, пространство для электрических соединений и удобство последующей сборки. Конструкторские решения оптимизировались с точки зрения технологичности изготовления. При этом не допускалось изменение заданных заказчиком габаритов, внешнего вида и основных функций. Любые корректировки, затрагивающие согласованные параметры, требовали дополнительного согласования. Особое внимание уделялось компоновке комплектующих. Расположение приборов и элементов должно было обеспечивать удобный доступ к соединениям и не создавать помех при сборке и последующем обслуживании. Производство шкафов Производство выполнялось по утверждённым конструкторским решениям. Изготавливались корпуса, устанавливались необходимые конструктивные элементы и подготавливались поверхности для монтажа комплектующих. Корпуса собирались с соблюдением заданных размеров и геометрии. Контролировалась точность посадки дверей, панелей и других элементов. Цель заключалась в том, чтобы готовый корпус обеспечивал правильную установку электрической части и сохранял заданный внешний вид. Процесс изготовления был ориентирован на единообразие изделий в рамках партии. Это особенно важно для OEM-поставок, где заказчик ожидает стабильного соответствия утверждённой конфигурации. Установка комплектующих и сборка После изготовления корпусов выполнялась установка электрических комплектующих. Компоненты монтировались в соответствии с утверждённой компоновкой. Выполнялась внутренняя разводка, подготовка клеммных соединений и формирование электрических интерфейсов. Сборка велась таким образом, чтобы сохранить доступ к соединениям и обеспечить удобство последующей проверки. Готовые шкафы отражали конфигурацию, согласованную с заказчиком, а не стандартное исполнение из существующей номенклатуры. Важным требованием было сохранение внешнего вида. Готовые изделия должны были соответствовать ожиданиям заказчика по внешнему исполнению, расположению элементов и общему восприятию конструкции. Контроль качества Перед отгрузкой проводилась заводская проверка. Контроль охватывал несколько направлений: конструкцию и размеры, установку комплектующих, электрические соединения и внешний вид. Проверялись габариты корпусов, работа дверей и панелей, состояние внутренних креплений. Контролировалось соответствие установленного оборудования заданной конфигурации. Выполнялись применимые электрические проверки в соответствии с требованиями к готовому изделию. Финальная проверка оценивала шкаф как законченное OEM-изделие. Оценивались внешний вид, полнота сборки, идентификация оборудования и общее соответствие согласованным требованиям. Только после завершения всех проверок шкафы допускались к упаковке и подготовке к отгрузке. Упаковка и техническая передача Готовые шкафы упаковывались с учётом требований транспортировки. Упаковка должна была защитить изделия при перевозке и погрузочно-разгрузочных работах. Подготовлена техническая документация, необходимая для передачи заказчику. Документация поддерживала идентификацию оборудования и последующие этапы работы с изделием. Результаты проекта Проект показал возможность изготовления OEM шкафов учёта электроэнергии на основе требований, переданных без полного комплекта чертежей. Выполнены проектирование, производство, контроль качества и подготовка к поставке. Оборудование учитывает условия тропического климата Танзании. Шкафы соответствуют заданным габаритам, конфигурации комплектующих и внешнему виду. Почему решение сработало Успех проекта определили несколько факторов. Во-первых, чёткая организация передачи требований от заказчика к инженерам. Во-вторых, возможность преобразовать вербальные и текстовые требования в рабочие конструкторские решения. В-третьих, контроль соответствия готовых изделий согласованной конфигурации на всех этапах производства. OEM-модель позволила заказчику получить оборудование, соответствующее его требованиям, без необходимости самостоятельно готовить полный комплект производственных чертежей. Заключение OEM-проект для Танзании подтвердил возможность полного цикла изготовления заказных шкафов учёта электроэнергии. От согласования требований до заводского контроля и подготовки к поставке все этапы выполнялись в рамках единой логики. Шкафы изготовлены с соблюдением заданных габаритов, комплектации и внешнего вида. Решение учитывает особенности тропического климата и демонстрирует практический подход к OEM-производству электрических шкафов.
Опытный руководитель с многолетним опытом работы в международной торговле. Отлично знает мировой рынок. Успешно развивает глобальные продажи электрощитов и решений, выстроив партнерскую сеть во многих странах мира.
Jacky
Министр внешней торговлиЭксперт в области электротехники. Руководит разработкой инновационных и надежных электрощитов и созданием индивидуальных решений для сложных задач клиентов. Обеспечивает высочайший технический уровень продукции.
Ли И
Технический директорСпециалист по реализации проектов. Координирует все этапы — от заключения договора до поставки. Гарантирует своевременное и качественное выполнение заказов в рамках бюджета, строго следуя требованиям клиентов.
Ли Сяоюнь
Менеджер проектов