+8613795170776
-


-


-

WhatsApp
-
Instagram
-
VK
OEM шкафы учёта электроэнергии для Танзании
2026-10-22
Краткое описание
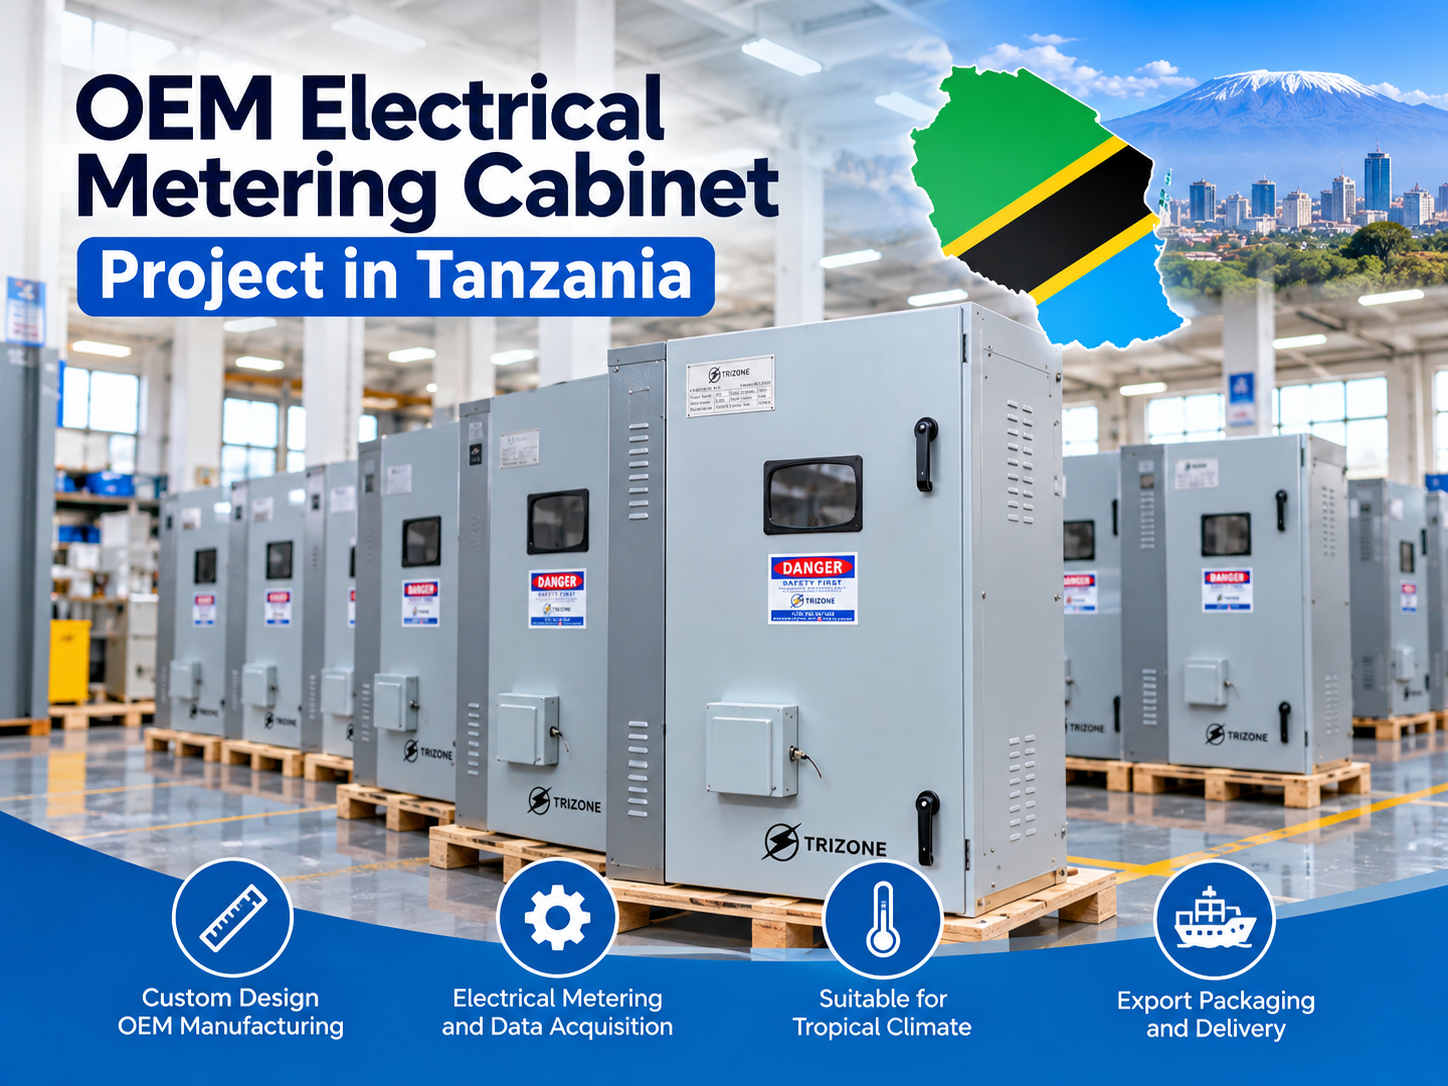
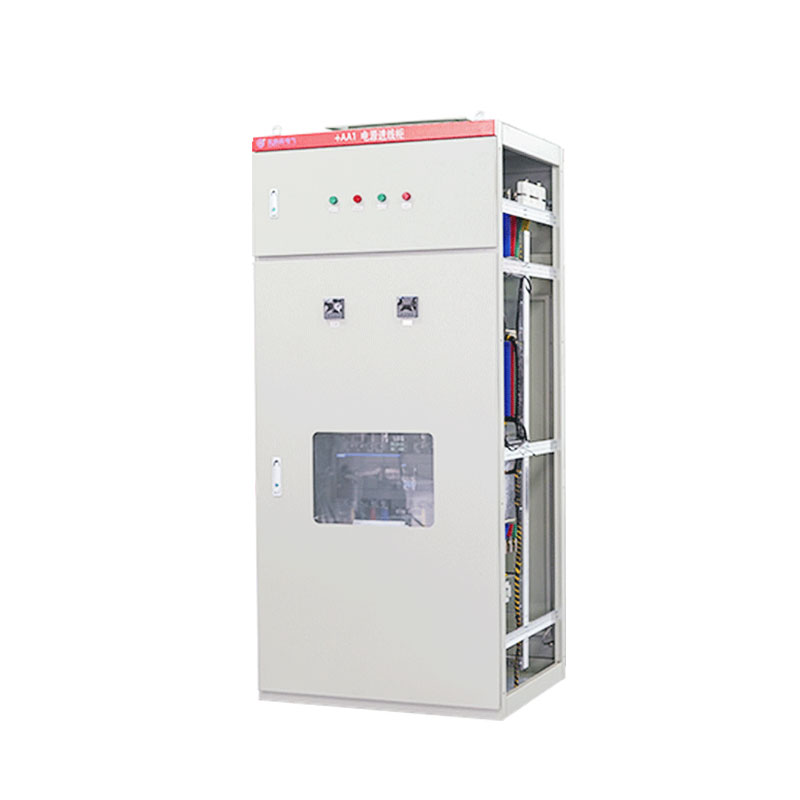
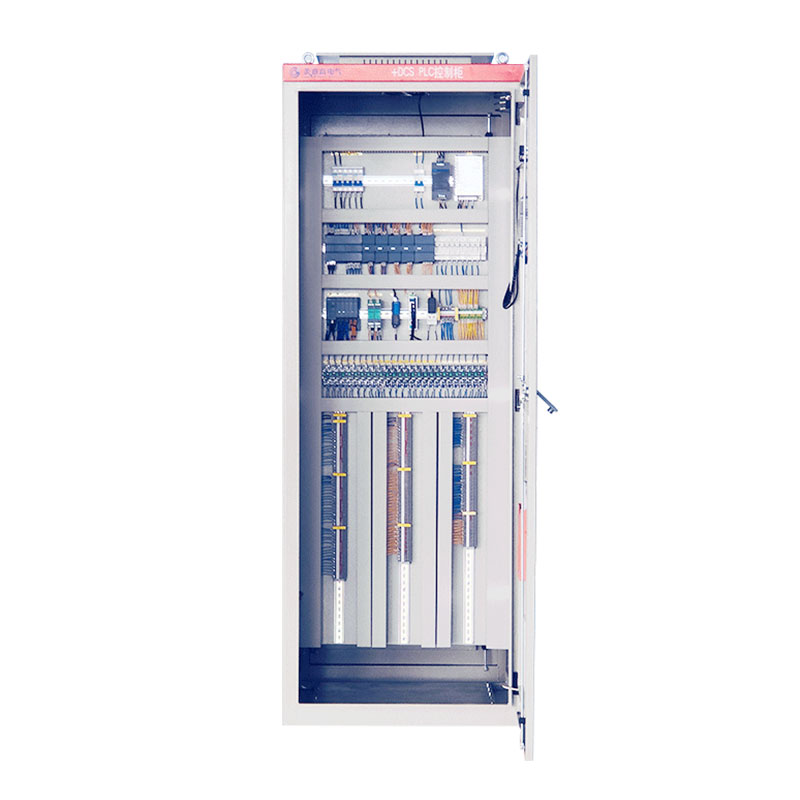
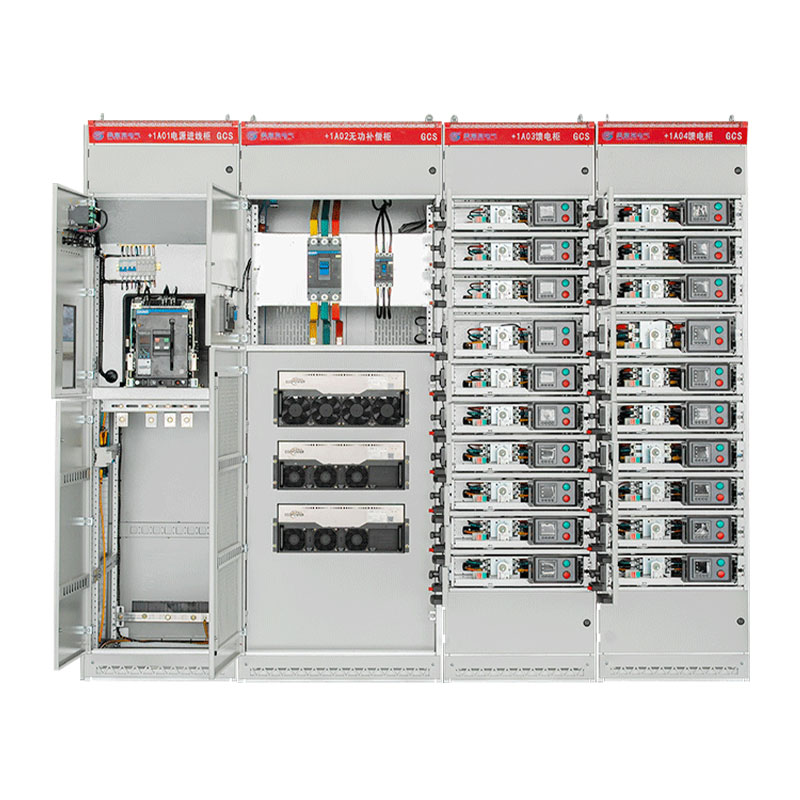
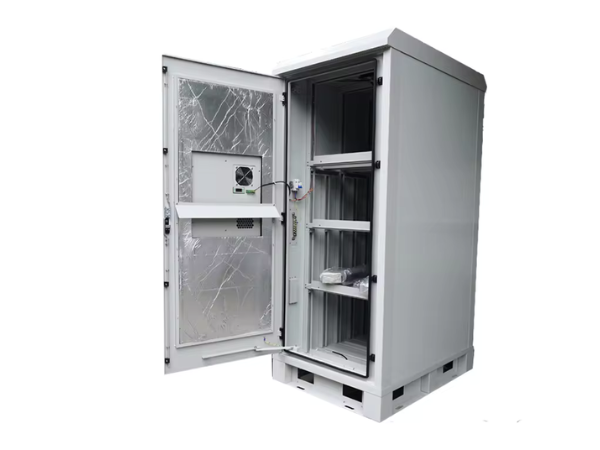
Для заказчика в Танзании изготовлены OEM шкафы учёта электроэнергии. Шкафы спроектированы и произведены по переданным требованиям к габаритам, конструкции, комплектующим и внешнему виду. Решение учитывает условия тропического климата с высокими температурами и демонстрирует полный цикл OEM-производства — от согласования требований до заводского контроля и подготовки к поставке.
Содержание
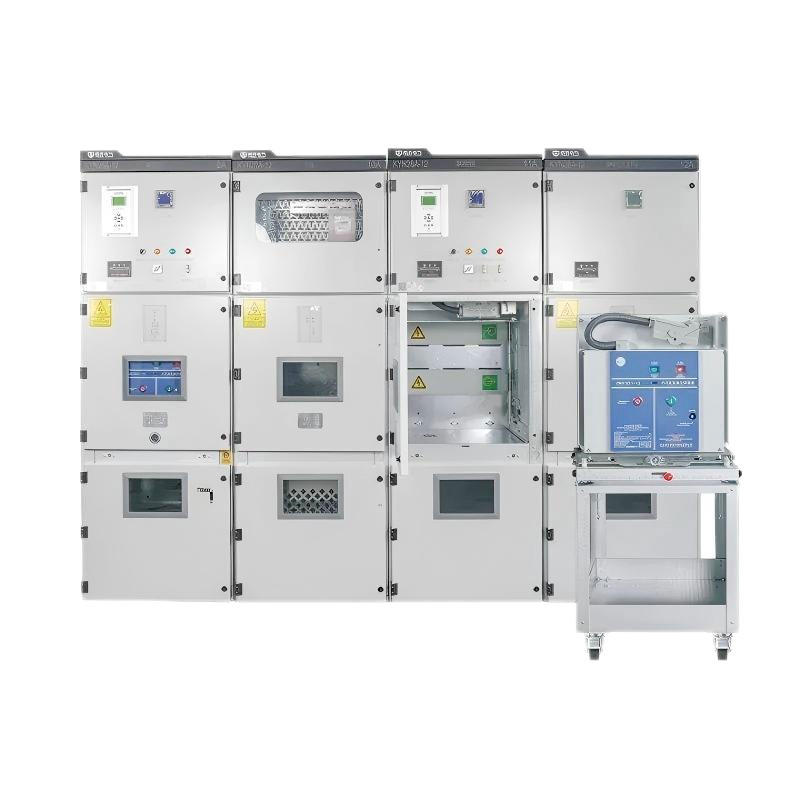
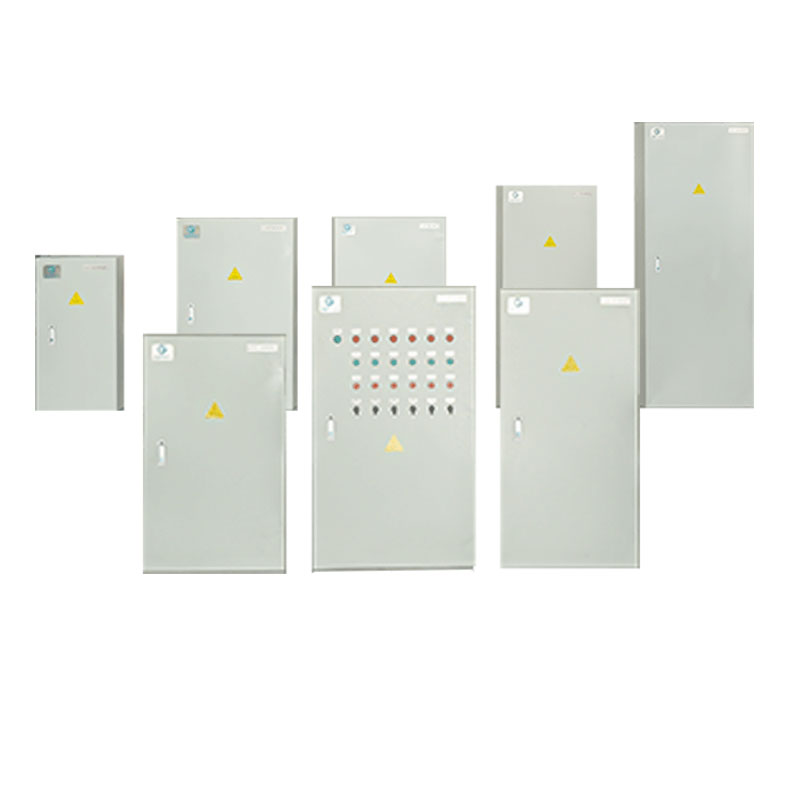
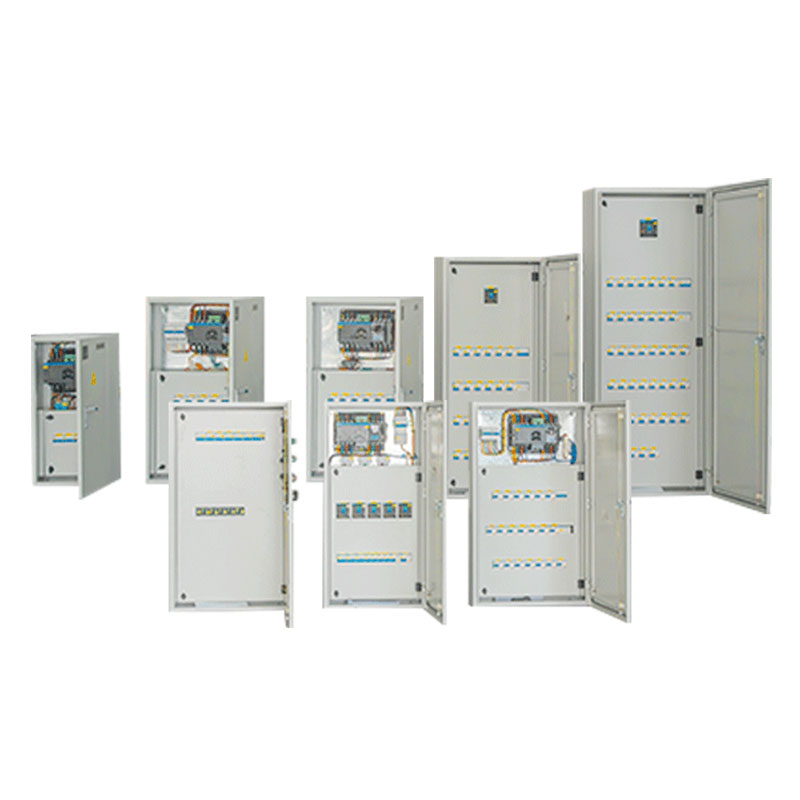
Для проекта в Танзании выполнено изготовление заказных электрических шкафов учёта по модели OEM. Заказчик сформулировал требования к габаритам, конструкции, комплектующим и внешнему виду. На основе этих требований разработана конструкция, организовано производство и выполнен заводской контроль.
Шкафы предназначены для учёта электроэнергии и сбора данных. Оборудование рассчитано на работу в условиях тропического климата с высокими температурами. Проект демонстрирует полный цикл OEM-производства — от согласования требований до готовых изделий.
Обзор проекта
Проект реализован в формате OEM-производства электрических шкафов учёта. Заказчик передал требования к оборудованию, после чего они были преобразованы в рабочие конструкторские решения и переданы в производство.
Основная особенность проекта заключалась в отсутствии полного комплекта рабочих чертежей со стороны заказчика. Требования поступали в ходе переговоров и затем систематизировались для дальнейшей инженерной проработки.
| Параметр | Данные проекта |
|---|---|
| Местоположение | Танзания, Африка |
| Тип проекта | OEM-поставка электрических шкафов учёта |
| Продукция | Заказные электрические шкафы учёта |
| Модель сотрудничества | Производство по требованиям заказчика |
| Основные требования | Габариты, конструкция, комплектующие, внешний вид |
| Связь с заказчиком | WhatsApp и телефон |
| Область применения | Учёт электроэнергии и сбор данных |
| Условия эксплуатации | Тропический климат, высокие температуры |
| Объём работ | Проектирование, изготовление, контроль, упаковка |
| Статус | Производство и поставка завершены |
Проект охватывал полный цикл: анализ требований, разработку конструкции, изготовление корпусов, установку комплектующих, заводскую проверку, упаковку и подготовку технической документации.
Требования заказчика
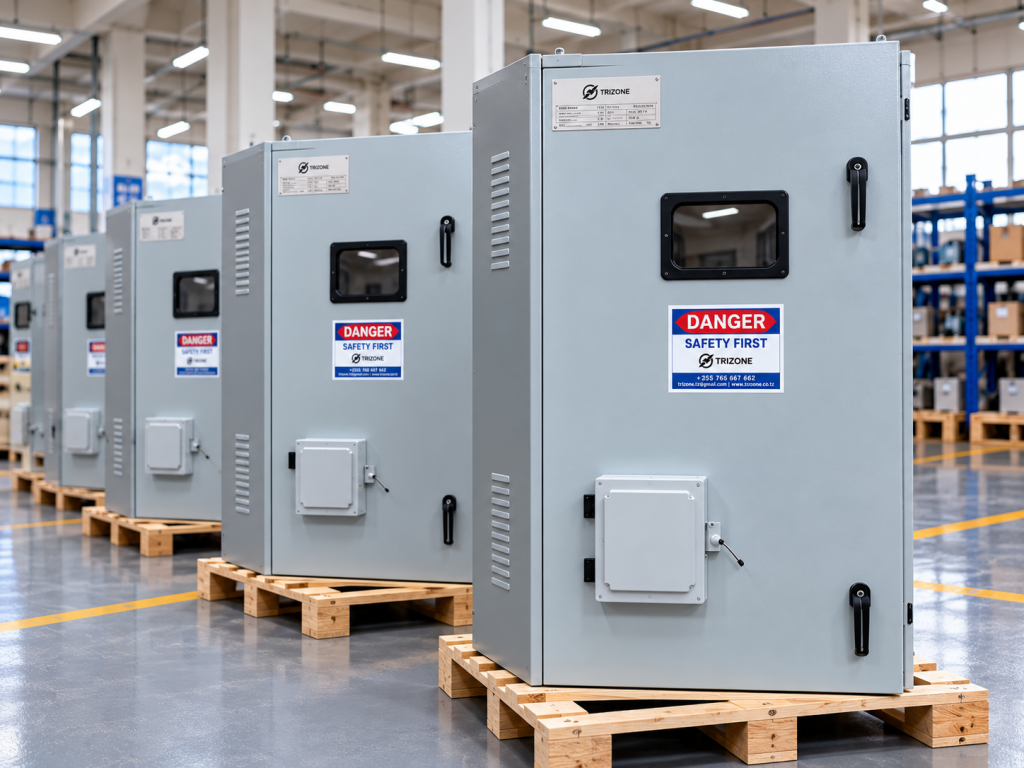
Заказчик определил три основные группы требований. Первая касалась конструкции и внешнего вида шкафа. Вторая — электрической части, необходимой для учёта и сбора данных. Третья — пригодности оборудования к условиям эксплуатации в Танзании.
Требовались заданные внешние размеры и определённая конфигурация корпуса. Необходимо было обеспечить нужное расположение дверей, внутренние крепления и внешний вид, соответствующий ожиданиям заказчика. Шкафы должны были подходить для последующего монтажа на объекте.
Электрическая часть должна была вмещать необходимые компоненты учёта и обеспечивать их подключение. Конфигурация зависела от фактических требований заказчика к измерениям и сбору данных. Конкретные производители приборов учёта, протоколы связи и платформы удалённого сбора данных в доступных материалах проекта не указаны.
Оборудование должно было учитывать повышенные температуры окружающей среды. При проектировании принимались во внимание конструкция корпуса, температурные пределы комплектующих и вопросы внутреннего теплоотвода.
Особенности OEM-модели сотрудничества
Проект выполнялся по модели OEM. Заказчик не передавал готовый комплект производственных чертежей. Вместо этого требования формулировались в ходе переговоров и затем преобразовывались в технические решения.
Связь с заказчиком осуществлялась через WhatsApp и телефон. Полученная информация систематизировалась и передавалась инженерам для дальнейшей проработки. Такой подход позволял гибко уточнять детали на этапе проектирования.
OEM-модель требовала особого внимания к соответствию готового изделия ожиданиям заказчика. Важно было сохранить заданные габариты, внешний вид и функциональность, одновременно обеспечив технологичность изготовления и сборки.
Инженерная проработка требований
Инженерная работа начиналась с анализа переданных требований. Информация о габаритах, конструкции, комплектующих и внешнем виде приводилась к единому виду, пригодному для проектирования.
Специалисты проверяли взаимную согласованность требований. Оценивалось, достаточно ли внутреннего пространства для размещения комплектующих, удобен ли доступ к клеммам и как будет выполняться монтаж на объекте.
При необходимости дополнительные уточнения направлялись через отдел продаж. Только после согласования ключевых решений конструкция передавалась в производство.
Такой подход позволял сформировать рабочую техническую основу без полного комплекта исходных чертежей со стороны заказчика.
Конструкторские решения
Конструкция шкафа разрабатывалась вокруг утверждённых требований. Учитывались внутренние крепления, доступность дверей, пространство для электрических соединений и удобство последующей сборки.
Конструкторские решения оптимизировались с точки зрения технологичности изготовления. При этом не допускалось изменение заданных заказчиком габаритов, внешнего вида и основных функций. Любые корректировки, затрагивающие согласованные параметры, требовали дополнительного согласования.
Особое внимание уделялось компоновке комплектующих. Расположение приборов и элементов должно было обеспечивать удобный доступ к соединениям и не создавать помех при сборке и последующем обслуживании.
Производство шкафов
Производство выполнялось по утверждённым конструкторским решениям. Изготавливались корпуса, устанавливались необходимые конструктивные элементы и подготавливались поверхности для монтажа комплектующих.
Корпуса собирались с соблюдением заданных размеров и геометрии. Контролировалась точность посадки дверей, панелей и других элементов. Цель заключалась в том, чтобы готовый корпус обеспечивал правильную установку электрической части и сохранял заданный внешний вид.
Процесс изготовления был ориентирован на единообразие изделий в рамках партии. Это особенно важно для OEM-поставок, где заказчик ожидает стабильного соответствия утверждённой конфигурации.
Установка комплектующих и сборка
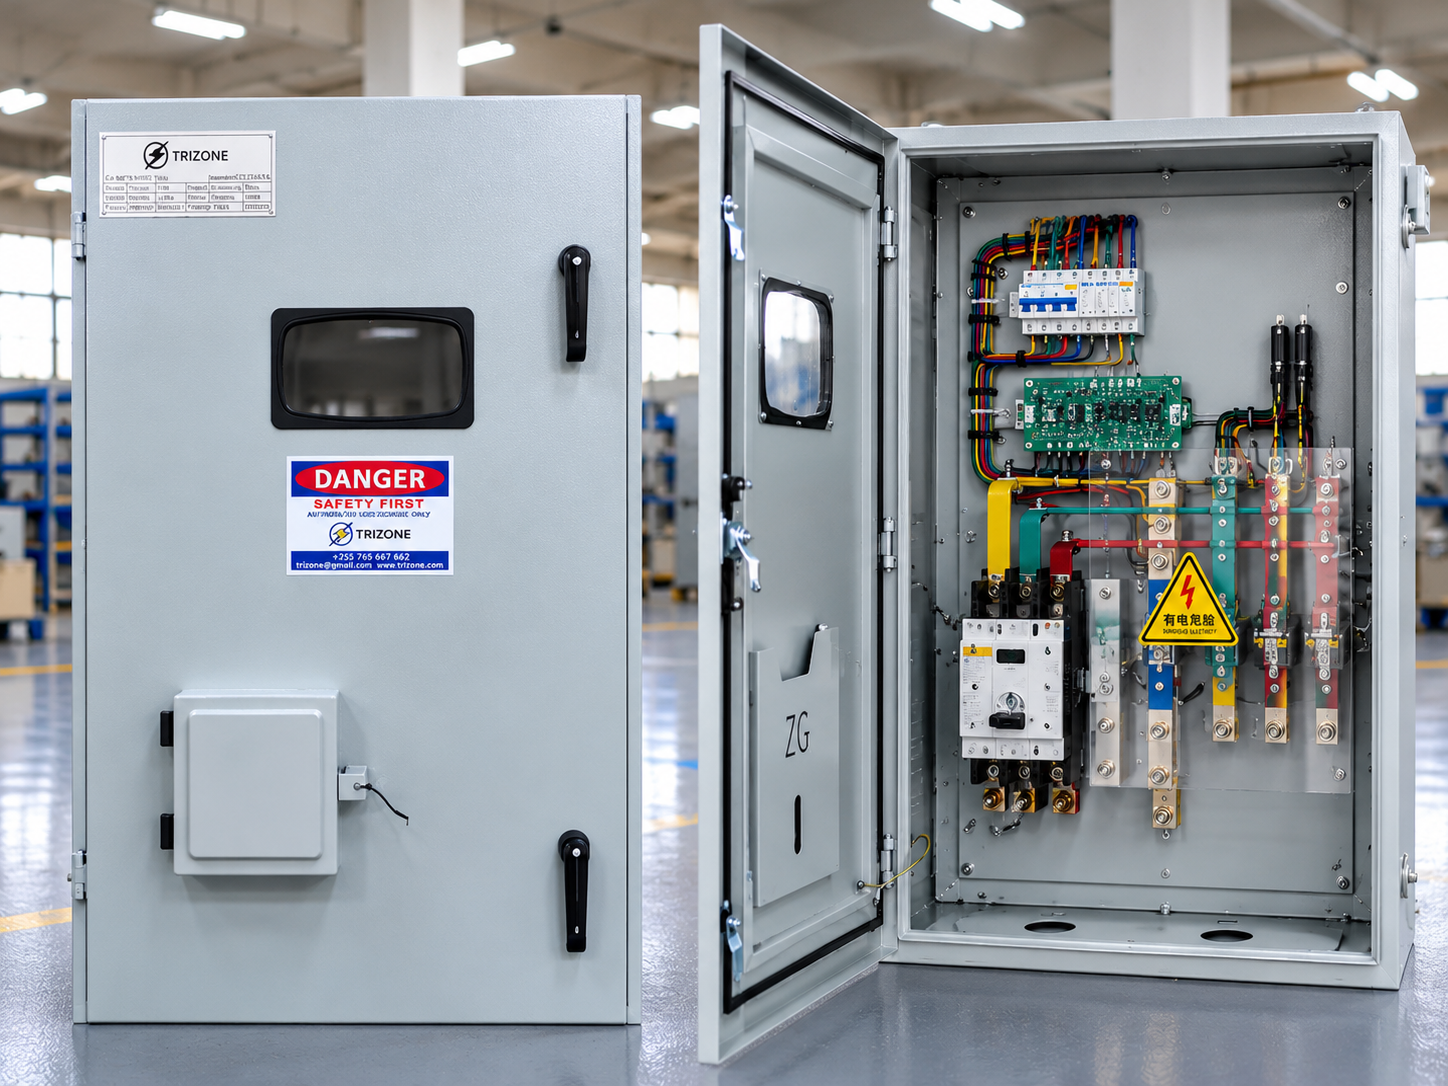
После изготовления корпусов выполнялась установка электрических комплектующих. Компоненты монтировались в соответствии с утверждённой компоновкой. Выполнялась внутренняя разводка, подготовка клеммных соединений и формирование электрических интерфейсов.
Сборка велась таким образом, чтобы сохранить доступ к соединениям и обеспечить удобство последующей проверки. Готовые шкафы отражали конфигурацию, согласованную с заказчиком, а не стандартное исполнение из существующей номенклатуры.
Важным требованием было сохранение внешнего вида. Готовые изделия должны были соответствовать ожиданиям заказчика по внешнему исполнению, расположению элементов и общему восприятию конструкции.
Контроль качества
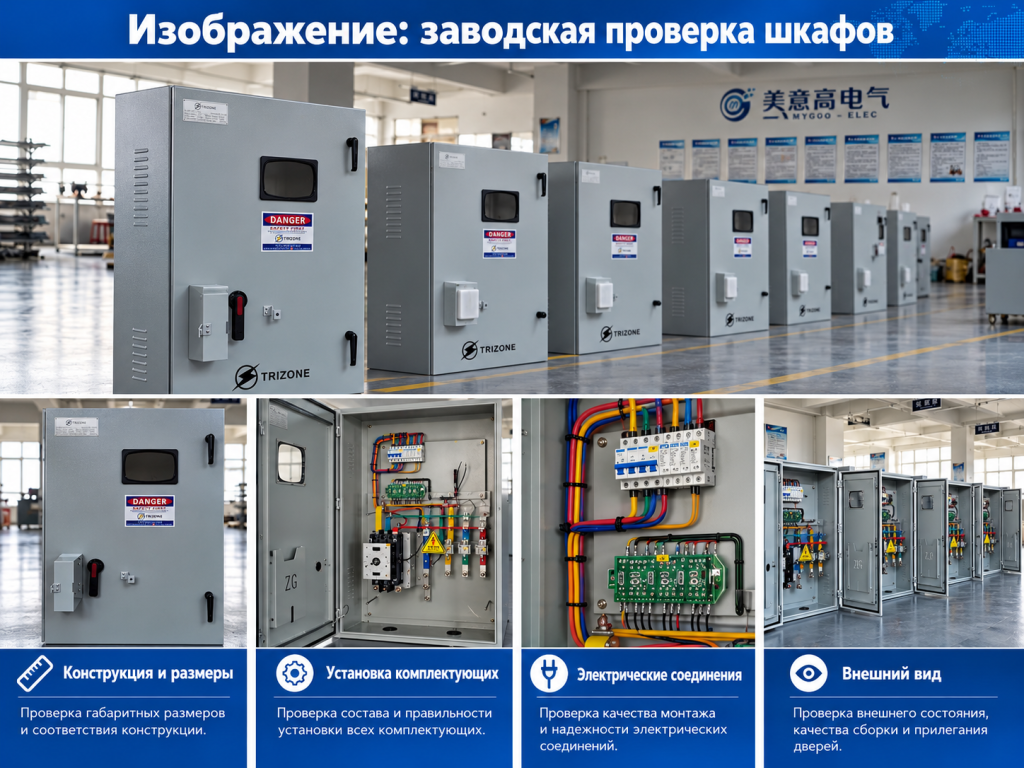
Перед отгрузкой проводилась заводская проверка. Контроль охватывал несколько направлений: конструкцию и размеры, установку комплектующих, электрические соединения и внешний вид.
Проверялись габариты корпусов, работа дверей и панелей, состояние внутренних креплений. Контролировалось соответствие установленного оборудования заданной конфигурации. Выполнялись применимые электрические проверки в соответствии с требованиями к готовому изделию.
Финальная проверка оценивала шкаф как законченное OEM-изделие. Оценивались внешний вид, полнота сборки, идентификация оборудования и общее соответствие согласованным требованиям.
Только после завершения всех проверок шкафы допускались к упаковке и подготовке к отгрузке.
Упаковка и техническая передача
Готовые шкафы упаковывались с учётом требований транспортировки. Упаковка должна была защитить изделия при перевозке и погрузочно-разгрузочных работах.
Подготовлена техническая документация, необходимая для передачи заказчику. Документация поддерживала идентификацию оборудования и последующие этапы работы с изделием.
Результаты проекта
Проект показал возможность изготовления OEM шкафов учёта электроэнергии на основе требований, переданных без полного комплекта чертежей. Выполнены проектирование, производство, контроль качества и подготовка к поставке.
Оборудование учитывает условия тропического климата Танзании. Шкафы соответствуют заданным габаритам, конфигурации комплектующих и внешнему виду.
Почему решение сработало
Успех проекта определили несколько факторов. Во-первых, чёткая организация передачи требований от заказчика к инженерам. Во-вторых, возможность преобразовать вербальные и текстовые требования в рабочие конструкторские решения. В-третьих, контроль соответствия готовых изделий согласованной конфигурации на всех этапах производства.
OEM-модель позволила заказчику получить оборудование, соответствующее его требованиям, без необходимости самостоятельно готовить полный комплект производственных чертежей.
Заключение
OEM-проект для Танзании подтвердил возможность полного цикла изготовления заказных шкафов учёта электроэнергии. От согласования требований до заводского контроля и подготовки к поставке все этапы выполнялись в рамках единой логики.
Шкафы изготовлены с соблюдением заданных габаритов, комплектации и внешнего вида. Решение учитывает особенности тропического климата и демонстрирует практический подход к OEM-производству электрических шкафов.